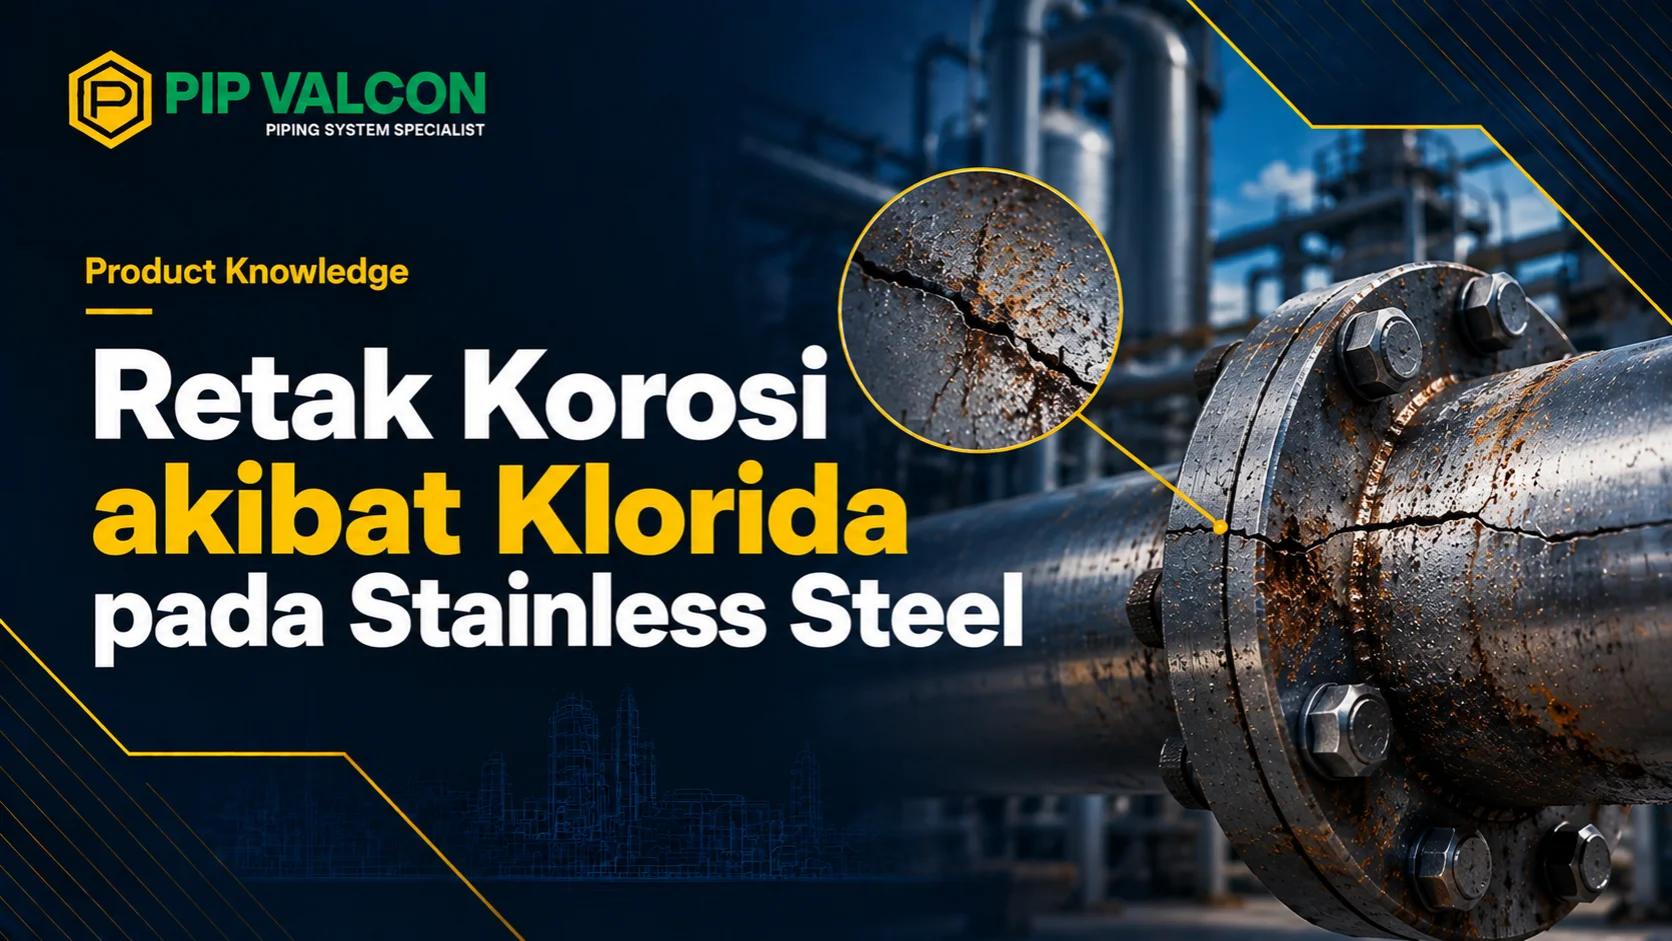
Retak korosi akibat klorida merupakan salah satu bentuk kerusakan material yang perlu diwaspadai pada sistem perpipaan industri, terutama ketika stainless steel beroperasi di lingkungan yang mengandung ion klorida, temperatur tinggi, dan tegangan tarik. Kerusakan ini dikenal sebagai chloride stress corrosion cracking (CSCC), yaitu proses terbentuknya retakan akibat interaksi antara kondisi lingkungan korosif dan tegangan pada material. Fenomena tersebut dapat terjadi pada berbagai fasilitas industri, seperti pabrik kimia, petrokimia, pembangkit listrik, serta instalasi pengolahan air. Meskipun stainless steel dikenal memiliki ketahanan korosi yang baik, material ini tetap dapat mengalami kerusakan ketika kondisi operasional melampaui ketahanan spesifik dari grade yang digunakan. Menurut penjelasan teknis dari British Stainless Steel Association (BSSA), ion klorida dapat memicu korosi lokal pada stainless steel, sedangkan tegangan tarik dapat berkontribusi terhadap terjadinya stress corrosion cracking. Oleh karena itu, pemilihan material, pengendalian lingkungan, dan inspeksi berkala menjadi bagian penting dalam menjaga integritas sistem perpipaan. Apa Itu Retak Korosi akibat Klorida? Retak korosi akibat klorida adalah jenis stress corrosion cracking (SCC) yang terjadi ketika material rentan mengalami tegangan tarik dalam lingkungan yang mengandung ion klorida. Tegangan tersebut dapat berasal dari beban operasional, tekanan internal, ekspansi termal, maupun tegangan sisa akibat proses fabrikasi dan pengelasan. Pada stainless steel, ketahanan terhadap korosi berasal dari lapisan pasif kaya kromium oksida yang terbentuk secara alami di permukaan material. Lapisan ini membantu melindungi logam dari serangan lingkungan. Namun, dalam kondisi tertentu, ion klorida dapat mengganggu kestabilan lapisan pasif dan memicu korosi lokal. Jika kondisi lingkungan dan tegangan mendukung, retakan dapat mulai terbentuk dan berkembang di dalam material. Retakan pada chloride stress corrosion cracking dapat memiliki percabangan dan tidak selalu mudah dikenali melalui pemeriksaan visual biasa. Berbeda dengan korosi merata yang menyebabkan penipisan permukaan secara relatif menyebar, retak korosi akibat klorida dapat merusak integritas material secara lokal. Kerusakan ini perlu diperhatikan karena retakan dapat berkembang tanpa kehilangan material yang terlihat secara luas di permukaan. Penyebab Retak Korosi akibat Klorida pada Stainless Steel Retak korosi akibat klorida umumnya tidak disebabkan oleh satu faktor saja. Risiko kerusakan meningkat ketika beberapa kondisi yang saling berkaitan terjadi secara bersamaan. 1. Konsentrasi Ion Klorida yang Tinggi Ion klorida dapat berasal dari air laut, air proses, bahan kimia, maupun kontaminasi pada permukaan material. Dalam lingkungan tertentu, ion tersebut dapat merusak lapisan pasif stainless steel dan memicu korosi lokal. Konsentrasi klorida juga dapat meningkat ketika cairan menguap dan meninggalkan garam pada permukaan logam. Akibatnya, area yang awalnya terpapar larutan dengan konsentrasi klorida rendah dapat mengalami kondisi yang lebih agresif setelah proses penguapan berulang. 2. Temperatur Operasional yang Tinggi Temperatur merupakan salah satu faktor yang memengaruhi kemungkinan terjadinya chloride stress corrosion cracking. Pada banyak kondisi, kenaikan temperatur meningkatkan kerentanan stainless steel terhadap mekanisme kerusakan ini. Menurut penjelasan Outokumpu mengenai ketahanan korosi stainless steel, SCC akibat klorida umumnya berkaitan dengan temperatur tinggi, meskipun kasus tertentu dapat terjadi pada temperatur yang lebih rendah. Karena itu, batas temperatur tidak sebaiknya ditentukan hanya berdasarkan satu angka tanpa mempertimbangkan konsentrasi klorida, grade material, dan kondisi lingkungan. 3. Tegangan Tarik pada Material Tegangan tarik merupakan faktor penting dalam pembentukan retakan. Tegangan dapat muncul akibat tekanan internal, beban mekanis, ekspansi dan kontraksi termal, serta tegangan sisa setelah proses pengelasan atau pembentukan material. Ketika stainless steel mengalami tegangan tarik sekaligus terpapar lingkungan yang mengandung klorida, risiko terjadinya retakan dapat meningkat. Oleh sebab itu, desain perpipaan dan pengendalian tegangan sisa perlu diperhatikan sejak tahap fabrikasi. 4. Pemilihan Grade Stainless Steel yang Kurang Tepat Setiap grade stainless steel mempunyai karakteristik ketahanan korosi yang berbeda. Stainless steel austenitik seperti 304 dan 316, misalnya, tetap dapat rentan terhadap SCC akibat klorida pada kondisi tertentu. Stainless steel 316 umumnya memiliki ketahanan terhadap korosi lokal yang lebih baik daripada 304 karena mengandung molibdenum. Namun, hal tersebut tidak berarti 316 sepenuhnya kebal terhadap retak korosi akibat klorida. Pemilihan material perlu didasarkan pada komposisi fluida, temperatur, tegangan, dan kondisi operasional aktual. Faktor yang Memengaruhi Risiko Chloride Stress Corrosion Cracking Selain penyebab utama, terdapat beberapa kondisi yang dapat meningkatkan kemungkinan retak korosi akibat klorida pada sistem perpipaan. Kelembapan lingkungan: Permukaan yang lembap dapat menjadi media bagi ion klorida untuk berinteraksi dengan material. Penguapan cairan: Penguapan dapat menyebabkan konsentrasi klorida meningkat pada permukaan logam. Kontaminasi permukaan: Kontaminan yang mengandung klorida dapat meningkatkan risiko korosi lokal. Kondisi pengelasan: Tegangan sisa dan perubahan kondisi mikrostruktur di area tertentu perlu dipertimbangkan. Celah dan endapan: Area yang sulit dibersihkan dapat menjadi lokasi akumulasi zat korosif. Siklus temperatur: Perubahan temperatur dapat menimbulkan tegangan tambahan akibat ekspansi dan kontraksi material. Risiko aktual bergantung pada kombinasi faktor tersebut. Karena itu, evaluasi korosi perlu mempertimbangkan riwayat operasi dan kondisi material, bukan hanya hasil pengukuran konsentrasi klorida pada satu waktu. Dampak Retak Korosi akibat Klorida pada Sistem Perpipaan Industri Retak korosi akibat klorida dapat memengaruhi keandalan peralatan dan keselamatan operasional. Dampaknya tidak terbatas pada kerusakan fisik material, tetapi juga dapat mengganggu kontinuitas proses industri. 1. Kebocoran Fluida Proses Retakan yang berkembang dapat menembus dinding pipa sehingga menyebabkan kebocoran. Jika fluida yang dialirkan berupa bahan kimia berbahaya, hidrokarbon, atau media bersuhu tinggi, kebocoran berpotensi menimbulkan risiko keselamatan dan lingkungan. 2. Penurunan Integritas Material Retakan dapat mengurangi kemampuan komponen dalam menahan beban operasional. Pada kondisi tertentu, retakan yang tidak terdeteksi dapat berkembang hingga menyebabkan kegagalan material. 3. Gangguan Operasional Kerusakan pada jalur perpipaan dapat mengharuskan fasilitas menghentikan operasi untuk pemeriksaan, perbaikan, atau penggantian komponen. Hal ini berpotensi meningkatkan biaya pemeliharaan dan menyebabkan waktu henti produksi. 4. Peningkatan Risiko Keselamatan Kegagalan pipa yang membawa fluida berbahaya dapat menyebabkan paparan bahan kimia, kebakaran, atau bahaya lain sesuai karakteristik media dan kondisi proses. Karena itu, retak korosi akibat klorida perlu ditangani sebagai bagian dari program pengelolaan integritas peralatan. Cara Mencegah Retak Korosi akibat Klorida Pencegahan chloride stress corrosion cracking membutuhkan pendekatan yang menggabungkan pemilihan material, pengendalian lingkungan, desain sistem, dan pemeliharaan. 1. Memilih Material Sesuai Kondisi Operasi Pemilihan material harus mempertimbangkan konsentrasi klorida, temperatur, tekanan, jenis fluida, serta tegangan yang akan dialami komponen. Pada lingkungan dengan risiko tinggi, grade stainless steel yang memiliki ketahanan SCC lebih baik atau material alternatif dapat dievaluasi berdasarkan kebutuhan desain. Untuk aplikasi tertentu, duplex stainless steel atau paduan dengan kandungan
Flushing Pipa Industri untuk Membersihkan Pipa
Flushing Pipa Industri untuk Membersihkan Pipa Flushing pipa industri merupakan proses pembersihan bagian dalam sistem perpipaan menggunakan fluida yang dialirkan untuk menghilangkan kotoran, partikel logam, sisa pengelasan, karat lepas, dan kontaminan lain. Proses ini umumnya dilakukan setelah instalasi pipa, pekerjaan perbaikan, atau sebelum sistem mulai beroperasi agar kebersihan internal sesuai dengan persyaratan proyek. Dalam sistem perpipaan industri, kontaminan yang tertinggal dapat mengganggu aliran fluida, menyumbat komponen, serta mempercepat keausan peralatan tertentu. Oleh karena itu, pembersihan pipa industri perlu menjadi bagian dari persiapan commissioning dengan metode yang disesuaikan terhadap jenis fluida, material, dan kebutuhan operasional sistem. Namun, flushing tidak sekadar mengalirkan air atau minyak melalui pipa. Proses ini membutuhkan persiapan, pemilihan media pembersih, pengendalian aliran, serta pemeriksaan hasil untuk memastikan kontaminan telah berkurang hingga mencapai kriteria kebersihan yang ditetapkan. Apa Itu Flushing Pipa Industri? Flushing pipa industri adalah metode pembersihan internal perpipaan dengan mengalirkan fluida melalui jalur yang telah ditentukan untuk melepaskan, membawa, dan mengeluarkan kontaminan. Fluida yang digunakan dapat berupa air, minyak, atau media lain yang kompatibel dengan material dan kebutuhan sistem. Menurut ISO 23309:2020, flushing pada sistem hidraulik melibatkan sirkulasi fluida dengan kecepatan tinggi dan aliran turbulen untuk mengangkat serta menyaring partikel yang masuk selama proses manufaktur, instalasi, pemeliharaan, maupun perbaikan. Penerapannya tidak terbatas pada sistem hidraulik. Pembersihan jalur perpipaan juga diperlukan pada berbagai instalasi proses, utilitas, dan sistem pelumasan. Meski demikian, metode serta kriteria kebersihannya harus mengikuti spesifikasi proyek dan rekomendasi produsen peralatan terkait. Fungsi Flushing Pipa Industri Flushing memiliki peran penting dalam menjaga kesiapan sistem perpipaan sebelum dioperasikan. Berikut beberapa fungsi utamanya. 1. Menghilangkan Kontaminan di Dalam Pipa Selama fabrikasi dan instalasi, bagian dalam pipa dapat terkontaminasi oleh debu, serpihan logam, sisa pengelasan, kerak, dan karat lepas. Flushing membantu mengeluarkan partikel tersebut agar tidak terbawa ke peralatan atau jalur proses berikutnya. 2. Mengurangi Risiko Penyumbatan Partikel yang tertinggal berpotensi menumpuk pada bagian tertentu, terutama di jalur dengan perubahan diameter, sambungan, atau komponen yang memiliki saluran internal sempit. Pembersihan pipa membantu mengurangi risiko penyumbatan yang dapat mengganggu aliran fluida. 3. Melindungi Peralatan Industri Kontaminan dapat menyebabkan keausan pada pompa, mengganggu sistem hidraulik, atau memengaruhi kinerja instrumen sensitif. Karena itu, flushing menjadi salah satu langkah untuk membantu menjaga kebersihan sistem sebelum peralatan digunakan. 4. Mendukung Proses Commissioning Sebelum sistem mulai beroperasi, kebersihan internal perlu diverifikasi sesuai persyaratan yang berlaku. Flushing membantu memenuhi tahapan persiapan tersebut, meskipun tidak menggantikan pemeriksaan, pengujian tekanan, atau prosedur commissioning lainnya. Jenis Metode Flushing Pipa Industri Metode flushing ditentukan berdasarkan jenis kontaminan, karakteristik fluida, material pipa, serta tingkat kebersihan yang dibutuhkan. Beberapa metode yang umum digunakan meliputi berikut ini. 1. Water Flushing Water flushing menggunakan air bersih yang dialirkan melalui sistem untuk mengeluarkan kotoran lepas, serpihan, dan kontaminan yang dapat terbawa aliran. Metode ini banyak dipertimbangkan untuk sistem perpipaan yang kompatibel dengan air. Setelah proses selesai, air perlu dikeluarkan dari sistem. Pengeringan juga diperlukan apabila kelembapan berpotensi menyebabkan korosi atau tidak sesuai dengan persyaratan fluida operasional. Untuk pipa berbahan stainless steel, kualitas air perlu diperhatikan sesuai spesifikasi material dan proyek. Kontrol kandungan klorida, misalnya, dapat diperlukan untuk mengurangi risiko kontaminasi dan korosi. 2. Oil Flushing Oil flushing menggunakan minyak pembersih atau fluida operasional yang sesuai untuk mengeluarkan partikel dari jalur perpipaan. Metode ini umum digunakan pada sistem pelumasan, hidraulik, serta jalur yang memerlukan tingkat kebersihan fluida tertentu. Prosesnya dapat melibatkan sirkulasi minyak, penyaringan, dan pemantauan kontaminan hingga mencapai target kebersihan yang disepakati. ISO 23309:2020 dapat dijadikan acuan untuk sistem hidraulik yang termasuk dalam ruang lingkup standar tersebut. Pemilihan minyak harus mempertimbangkan kompatibilitas terhadap material pipa, seal, dan komponen lainnya. Parameter aliran serta kebersihan akhir juga perlu mengikuti persyaratan produsen dan spesifikasi proyek. 3. Chemical Flushing Chemical flushing menggunakan larutan pembersih yang dirancang untuk menangani kontaminan tertentu, seperti residu minyak, kerak, atau oksida. Metode ini dapat dipertimbangkan ketika pembilasan menggunakan air saja tidak cukup efektif. Jenis bahan kimia, konsentrasi, temperatur, durasi, dan prosedur pembilasan lanjutan harus ditentukan berdasarkan karakteristik kontaminan serta kompatibilitas material. Penggunaan bahan kimia yang tidak sesuai dapat merusak permukaan pipa atau meninggalkan residu yang mengganggu operasi. Karena itu, prosedur keselamatan, penanganan limbah, dan netralisasi apabila diperlukan harus menjadi bagian dari perencanaan. 4. Air Flushing dengan Kecepatan Aliran Tinggi Pada metode ini, fluida dialirkan dengan kecepatan yang dirancang untuk membantu melepaskan dan membawa kontaminan keluar dari jalur perpipaan. Efektivitasnya dipengaruhi oleh kondisi aliran, diameter pipa, konfigurasi jalur, dan jenis partikel. Kecepatan aliran tidak boleh ditentukan secara sembarangan. Perhitungan hidraulis, batas tekanan, kapasitas peralatan, dan risiko terhadap sambungan perlu diperiksa sebelum flushing dilaksanakan. Tahapan Flushing Pipa Industri Agar proses pembersihan berjalan efektif, flushing perlu mengikuti prosedur kerja yang terencana. Tahapan berikut dapat digunakan sebagai gambaran umum dan harus disesuaikan dengan spesifikasi proyek. 1. Memeriksa Kondisi dan Spesifikasi Sistem Identifikasi jalur yang akan dibersihkan, material pipa, jenis fluida operasional, lokasi drain, serta peralatan yang terhubung. Pemeriksaan ini membantu menentukan metode flushing dan batasan yang harus diperhatikan. Dokumen seperti diagram perpipaan, prosedur kerja, serta rekomendasi produsen juga perlu ditinjau sebelum pekerjaan dimulai. 2. Menyiapkan Jalur Flushing Tentukan batas sistem yang akan dibersihkan dan pastikan jalur aliran telah direncanakan. Komponen sensitif dapat memerlukan isolasi atau pengaturan jalur sementara sesuai prosedur yang disetujui. Sambungan, selang, pompa, filter, dan titik pembuangan harus diperiksa agar tidak menimbulkan kebocoran atau memasukkan kontaminan baru ke dalam sistem. 3. Menentukan Fluida dan Parameter Aliran Pilih media pembersih yang kompatibel dengan material dan kondisi operasional. Selanjutnya, tentukan debit, kecepatan aliran, temperatur jika relevan, serta durasi flushing berdasarkan perhitungan dan kriteria proyek. Parameter tersebut harus dikendalikan agar proses mampu mengeluarkan kontaminan tanpa menimbulkan tekanan berlebihan atau merusak komponen. 4. Melakukan Proses Flushing Alirkan fluida melalui jalur yang telah disiapkan sesuai prosedur. Selama proses berlangsung, pantau kondisi tekanan, aliran, filter, dan fluida keluaran. Apabila ditemukan kebocoran, tekanan abnormal, atau indikasi masalah lainnya, pekerjaan harus dihentikan untuk pemeriksaan sesuai prosedur keselamatan yang berlaku. 5. Memeriksa Kebersihan dan Mengeringkan Sistem Setelah flushing, periksa hasil pembersihan berdasarkan kriteria penerimaan proyek. Pemeriksaan dapat berupa inspeksi visual, pengamatan partikel, analisis sampel, atau pengukuran tingkat kebersihan untuk aplikasi yang memerlukannya. Jika media yang digunakan berupa air, lakukan pengurasan dan pengeringan sesuai kebutuhan.