Pasivasi stainless steel adalah proses perlakuan permukaan yang bertujuan meningkatkan ketahanan korosi dengan membantu menghilangkan kontaminan, terutama partikel besi bebas, dari permukaan material. Proses ini penting dalam industri yang membutuhkan material logam dengan ketahanan korosi dan kebersihan permukaan yang terjaga. Stainless steel sebenarnya memiliki kemampuan membentuk lapisan pelindung alami yang kaya kromium oksida ketika permukaannya bersih dan terpapar oksigen. Namun, proses pemotongan, pengelasan, pembentukan, serta kontak dengan peralatan berbahan baja karbon dapat meninggalkan kontaminasi yang mengganggu perlindungan tersebut. Karena itu, pasivasi stainless steel sering diterapkan sebagai bagian dari proses surface treatment setelah fabrikasi. Perlakuan yang tepat membantu menjaga performa material, mengurangi risiko korosi akibat kontaminasi, dan mendukung keandalan komponen dalam berbagai aplikasi industri. Apa Itu Pasivasi Stainless Steel? Pasivasi stainless steel atau stainless steel passivation merupakan perlakuan kimia pada permukaan stainless steel untuk membantu menghilangkan besi bebas dan kontaminan tertentu, sekaligus mendukung terbentuknya lapisan pasif yang melindungi material dari korosi. Menurut World Stainless, ketahanan korosi stainless steel berasal dari lapisan oksida kaya kromium yang sangat tipis dan terbentuk secara alami pada permukaannya. Lapisan ini dapat terbentuk kembali ketika permukaan yang bersih terpapar oksigen dalam kondisi yang sesuai. Proses pasivasi biasanya dilakukan setelah material dibersihkan dari minyak, gemuk, dan kotoran lainnya. Jika terdapat kerak oksida akibat pengelasan atau perlakuan panas, material mungkin memerlukan proses pickling terlebih dahulu untuk menghilangkan kerak dan lapisan logam yang mengalami penurunan kadar kromium. Penting dipahami bahwa pasivasi bukanlah proses pelapisan logam dengan cat atau bahan pelindung tambahan. Perlakuan ini bekerja pada kondisi kimia permukaan stainless steel untuk membantu mempertahankan karakteristik ketahanan korosinya. Mengapa Pasivasi Stainless Steel Penting? Pasivasi memberikan sejumlah manfaat bagi material stainless steel, terutama ketika digunakan pada lingkungan industri dengan tuntutan ketahanan korosi dan kebersihan yang tinggi. 1. Meningkatkan Ketahanan terhadap Korosi Manfaat utama pasivasi stainless steel adalah membantu mengurangi risiko korosi yang dipicu oleh kontaminasi besi bebas pada permukaan material. Kontaminan tersebut dapat berasal dari proses pemesinan, pemotongan, atau kontak dengan perkakas berbahan baja karbon. Dengan menghilangkan kontaminasi yang sesuai dengan metode perlakuan, permukaan stainless steel dapat kembali mendukung pembentukan lapisan pasif kaya kromium. Meski demikian, pasivasi tidak membuat material kebal terhadap semua jenis korosi. 2. Menghilangkan Kontaminasi Besi Bebas Partikel besi yang tertinggal pada permukaan dapat teroksidasi dan menimbulkan noda menyerupai karat. Kondisi tersebut terkadang disalahartikan sebagai korosi pada logam dasar stainless steel. Proses pasivasi membantu menghilangkan kontaminan besi bebas tanpa harus mengubah dimensi komponen secara signifikan apabila prosedurnya dilakukan dengan benar. Hal ini penting untuk komponen yang membutuhkan kebersihan permukaan dan toleransi dimensi tertentu. 3. Mendukung Kebersihan Permukaan Dalam industri makanan, farmasi, dan pengolahan bahan kimia, kondisi permukaan material menjadi salah satu pertimbangan penting. Kontaminasi dapat memengaruhi kebersihan peralatan dan meningkatkan kebutuhan inspeksi maupun pembersihan. Pasivasi membantu mengondisikan permukaan stainless steel setelah fabrikasi. Namun, proses ini tidak otomatis menjamin permukaan steril atau memenuhi seluruh persyaratan sanitasi. Standar kebersihan tetap bergantung pada desain, proses pembersihan, dan kebutuhan aplikasi. 4. Membantu Menjaga Umur Pakai Material Kontaminasi yang tidak ditangani dapat meningkatkan risiko munculnya noda dan korosi lokal pada kondisi lingkungan tertentu. Dengan pengendalian permukaan yang tepat, risiko tersebut dapat dikurangi sehingga material berpotensi mempertahankan performanya lebih lama. Manfaat aktualnya tetap bergantung pada grade stainless steel, kondisi lingkungan, metode perawatan, serta kualitas pelaksanaan pasivasi. Metode Pasivasi Stainless Steel Terdapat beberapa metode pasivasi stainless steel yang dapat dipilih berdasarkan bentuk komponen, tingkat kontaminasi, dan persyaratan teknis proyek. 1. Pasivasi Menggunakan Asam Nitrat Asam nitrat merupakan salah satu bahan kimia yang digunakan dalam proses pasivasi stainless steel. Larutan ini membantu menghilangkan besi bebas dari permukaan sehingga mendukung pembentukan lapisan pasif yang stabil. Pemilihan konsentrasi, temperatur, dan durasi perlakuan harus mengikuti prosedur yang sesuai dengan grade material serta spesifikasi pekerjaan. Penanganan asam nitrat juga memerlukan fasilitas dan prosedur keselamatan yang memadai. 2. Pasivasi Menggunakan Asam Sitrat Asam sitrat menjadi alternatif yang digunakan dalam berbagai proses pasivasi. Bahan ini membantu mengikat dan menghilangkan kontaminan besi dari permukaan stainless steel melalui mekanisme kimia. Dibandingkan metode berbasis asam nitrat, sistem berbasis asam sitrat memiliki karakteristik proses dan persyaratan pengelolaan larutan yang berbeda. Pemilihannya tetap perlu mempertimbangkan jenis material, tingkat kontaminasi, dan hasil pengujian yang dipersyaratkan. 3. Pasivasi Elektrokimia Metode elektrokimia memanfaatkan arus listrik dan larutan elektrolit untuk membantu proses perlakuan permukaan. Penerapannya bergantung pada desain peralatan, konfigurasi komponen, dan prosedur teknis yang digunakan. Dalam ASTM A967/A967M-25, ASTM International mencakup perlakuan pasivasi menggunakan larutan asam nitrat, larutan asam sitrat, dan metode elektrokimia. Standar tersebut juga membahas persiapan permukaan serta metode pengujian untuk memeriksa efektivitas perlakuan. Tahapan Proses Pasivasi Stainless Steel Proses pasivasi tidak cukup dilakukan hanya dengan merendam material ke dalam larutan kimia. Persiapan, pembilasan, dan verifikasi hasil merupakan bagian penting untuk memastikan perlakuan sesuai dengan kebutuhan. 1. Pemeriksaan Kondisi Material Tahap awal dilakukan dengan memeriksa kondisi permukaan, jenis stainless steel, riwayat fabrikasi, dan kontaminasi yang mungkin terdapat pada komponen. Informasi tersebut membantu menentukan metode perlakuan yang sesuai. Jika terdapat kerak hasil pengelasan atau oksida tebal, proses pembersihan tambahan mungkin diperlukan sebelum pasivasi. 2. Pembersihan Permukaan Material dibersihkan dari minyak, gemuk, debu, dan kotoran lain menggunakan metode yang kompatibel dengan stainless steel. Tahap ini penting karena larutan pasivasi tidak dirancang untuk menggantikan seluruh proses pembersihan awal. Apabila permukaan masih terkontaminasi, perlakuan kimia dapat menjadi kurang efektif dan menghasilkan kondisi permukaan yang tidak merata. 3. Perlakuan Kimia Setelah permukaan bersih, material diproses menggunakan larutan atau metode pasivasi yang telah ditentukan. Konsentrasi bahan kimia, temperatur, serta durasi kontak harus mengikuti prosedur yang sesuai. Parameter tersebut tidak boleh ditentukan secara sembarangan karena setiap grade material dan metode perlakuan dapat memiliki persyaratan berbeda. 4. Pembilasan dan Pengeringan Setelah perlakuan kimia selesai, material dibilas secara menyeluruh untuk menghentikan reaksi larutan dan menghilangkan sisa bahan kimia dari permukaan. Proses pembilasan dapat menggunakan air dengan kualitas yang sesuai dengan persyaratan pekerjaan. Material kemudian dikeringkan menggunakan metode yang tepat untuk mencegah kontaminasi ulang selama penanganan dan penyimpanan. 5. Pengujian dan Inspeksi Tahap akhir dilakukan untuk memastikan hasil pasivasi memenuhi kriteria penerimaan yang ditetapkan. Pemeriksaan dapat mencakup inspeksi visual serta pengujian untuk mendeteksi besi bebas atau mengevaluasi efektivitas perlakuan. ASTM A967/A967M mencakup beberapa metode pengujian, termasuk water immersion test,
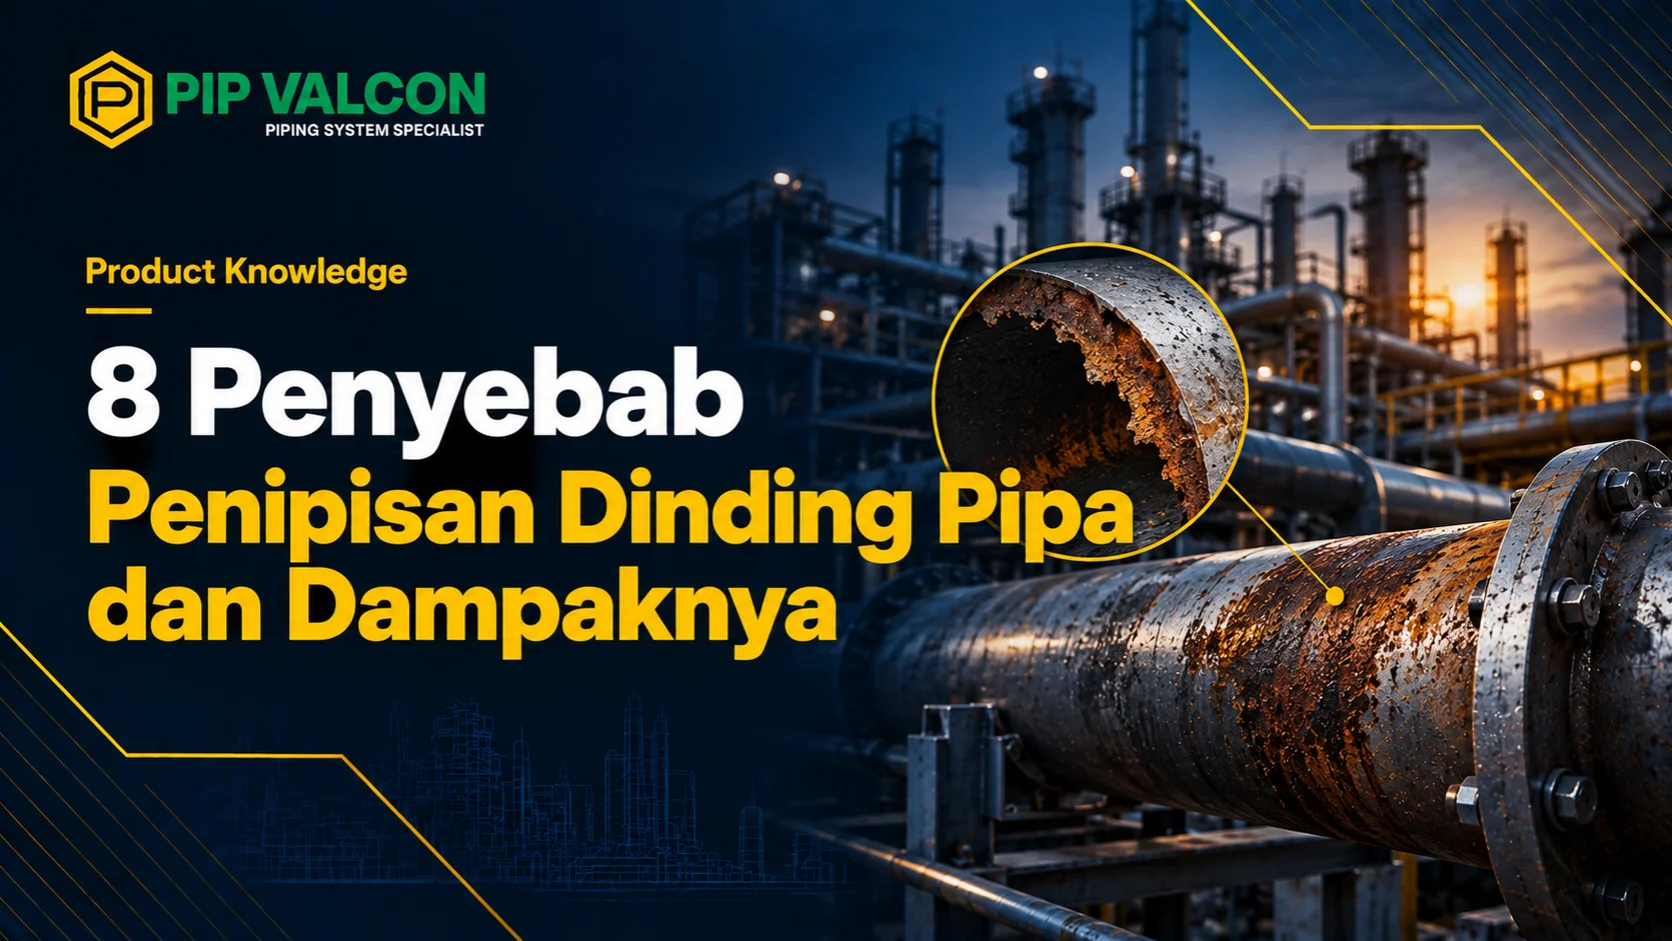
8 Penyebab Penipisan Dinding Pipa dan Dampaknya
Penipisan dinding pipa merupakan salah satu masalah pada sistem perpipaan industri yang dapat mengurangi kekuatan mekanis pipa dan meningkatkan risiko kebocoran. Kondisi ini terjadi ketika ketebalan material pipa berkurang akibat korosi, erosi, atau faktor operasional lainnya. Jika tidak terdeteksi sejak awal, penurunan ketebalan dapat memengaruhi kemampuan pipa dalam menahan tekanan dan mengalirkan fluida secara aman. Dalam industri minyak dan gas, petrokimia, pembangkit listrik, hingga pengolahan air, integritas pipa menjadi aspek penting untuk menjaga kelancaran operasional. Paparan bahan kimia, temperatur tinggi, kecepatan aliran fluida, dan kondisi lingkungan dapat mempercepat degradasi material selama masa penggunaan. Oleh karena itu, memahami penyebab penipisan dinding pipa diperlukan untuk menentukan metode inspeksi, pemeliharaan, dan tindakan perbaikan yang sesuai. Berikut penjelasan mengenai delapan penyebab utama, dampak yang dapat ditimbulkan, serta cara mencegahnya. Apa Itu Penipisan Dinding Pipa? Penipisan dinding pipa atau pipe wall thinning adalah kondisi berkurangnya ketebalan material pada bagian dalam maupun luar pipa akibat mekanisme degradasi tertentu. Penurunan ketebalan ini dapat terjadi secara merata di permukaan atau secara lokal pada area tertentu. Penipisan yang terjadi secara merata biasanya berkaitan dengan korosi umum, sedangkan penipisan lokal dapat ditemukan pada area yang mengalami korosi sumuran, erosi, atau turbulensi aliran. Perbedaan pola tersebut penting untuk menentukan tingkat risiko dan metode inspeksi yang diperlukan. Dalam sistem perpipaan bertekanan, ketebalan dinding pipa berperan dalam menjaga kekuatan terhadap tekanan internal. Ketika material berkurang, tegangan pada bagian yang tersisa dapat meningkat sehingga margin keselamatan desain ikut menurun. Penilaian kondisi pipa tidak cukup dilakukan dengan melihat permukaan luarnya saja. Pengukuran ketebalan aktual, evaluasi kondisi operasi, dan perbandingan dengan ketebalan minimum yang diizinkan perlu dilakukan untuk mengetahui apakah pipa masih layak digunakan. 8 Penyebab Penipisan Dinding Pipa Penipisan dinding pipa dapat dipicu oleh beberapa mekanisme yang bekerja secara terpisah maupun bersamaan. Berikut delapan penyebab yang perlu diperhatikan dalam operasional industri. 1. Korosi Internal Korosi internal terjadi ketika permukaan bagian dalam pipa bereaksi dengan fluida yang mengalir di dalamnya. Air, oksigen terlarut, karbon dioksida, hidrogen sulfida, serta kontaminan tertentu dapat memicu korosi, bergantung pada komposisi fluida dan kondisi operasional. Pada industri minyak dan gas, misalnya, keberadaan air dan gas korosif dapat mempercepat degradasi material apabila kondisi sistem tidak dikendalikan dengan tepat. Korosi internal juga dapat berlangsung di area yang sulit diperiksa secara visual. Untuk mengurangi risiko, pengelola fasilitas perlu mengevaluasi komposisi fluida, pemilihan material, penggunaan inhibitor korosi, serta efektivitas pengendalian kimia. Pemeriksaan berkala diperlukan untuk mengetahui perubahan ketebalan sebelum mencapai batas minimum yang diizinkan. 2. Korosi Eksternal Berbeda dengan korosi internal, korosi eksternal menyerang permukaan luar pipa. Penyebabnya dapat berupa paparan kelembapan, air hujan, lingkungan dengan kandungan garam tinggi, bahan kimia, atau kerusakan pada lapisan pelindung. Pada pipa yang ditanam di dalam tanah, kondisi tanah, resistivitas, kadar air, dan efektivitas sistem proteksi katodik dapat memengaruhi risiko korosi. Sementara itu, pada instalasi di atas permukaan tanah, kerusakan coating dan penumpukan air di bawah insulasi dapat mempercepat degradasi material. Pemeriksaan kondisi lapisan pelindung, perbaikan area yang rusak, dan evaluasi sistem proteksi korosi menjadi bagian penting dari program pemeliharaan pipa industri. 3. Erosi Akibat Aliran Fluida Erosi merupakan mekanisme pengikisan material akibat interaksi mekanis antara permukaan pipa dan aliran fluida. Risiko ini dapat meningkat ketika fluida membawa partikel padat seperti pasir, sedimen, atau material abrasif lainnya. Kecepatan aliran yang tinggi juga dapat memperbesar dampak erosi, terutama pada area perubahan arah aliran, sambungan, dan komponen dengan geometri tertentu. Dalam kondisi tersebut, material dapat terkikis secara bertahap hingga ketebalan dinding pipa berkurang. Mitigasi dapat dilakukan dengan mengevaluasi kecepatan aliran, kandungan partikel, konfigurasi sistem, dan ketahanan material terhadap kondisi servis. Pemantauan pada titik yang rentan membantu mendeteksi penipisan sebelum berkembang menjadi kerusakan yang lebih serius. 4. Erosi-Korosi Erosi-korosi merupakan mekanisme gabungan ketika pengikisan mekanis dan reaksi elektrokimia mempercepat kehilangan material. Aliran fluida dapat menghilangkan lapisan pelindung pada permukaan logam sehingga material lebih mudah mengalami korosi. Fenomena ini dapat ditemukan pada pipa yang mengalirkan fluida dengan kecepatan tinggi, terutama di area elbow, tee, reducer, dan perubahan arah aliran lainnya. Karakteristik fluida serta material pipa turut menentukan tingkat kerusakan yang terjadi. Berbeda dari korosi umum, erosi-korosi dapat menghasilkan pola penipisan lokal yang relatif cepat. Karena itu, inspeksi sebaiknya difokuskan pada lokasi yang memiliki turbulensi tinggi atau riwayat kerusakan serupa. 5. Temperatur Operasi yang Tinggi Temperatur tinggi dapat memengaruhi karakteristik mekanis material dan mempercepat mekanisme degradasi tertentu. Pada kondisi yang sesuai, reaksi oksidasi atau korosi temperatur tinggi dapat mengurangi ketebalan material secara bertahap. Selain itu, perubahan temperatur berulang dapat menimbulkan siklus ekspansi dan kontraksi termal. Walaupun perubahan dimensi tersebut tidak selalu menyebabkan penipisan secara langsung, tegangan termal dapat memperburuk kondisi material yang sudah mengalami kerusakan. Oleh sebab itu, pemilihan material perlu mempertimbangkan temperatur desain, tekanan operasi, jenis fluida, dan kemungkinan perubahan kondisi selama proses berlangsung. 6. Pemilihan Material yang Tidak Sesuai Material pipa yang tidak kompatibel dengan fluida atau lingkungan operasional dapat mengalami degradasi lebih cepat daripada yang diperkirakan. Sebagai contoh, material yang kurang tahan terhadap media korosif berpotensi mengalami kehilangan ketebalan apabila digunakan tanpa mempertimbangkan kondisi servis. Pemilihan material perlu mengacu pada spesifikasi teknis proyek, tekanan dan temperatur desain, karakteristik fluida, serta mekanisme kerusakan yang mungkin terjadi. Pipa baja karbon, misalnya, dapat sesuai untuk berbagai aplikasi, tetapi membutuhkan evaluasi perlindungan korosi pada lingkungan tertentu. Pilihan produk seperti Seamless Steel Pipe perlu dievaluasi berdasarkan standar, grade material, dimensi, dan kebutuhan aplikasi, bukan hanya berdasarkan jenis konstruksi pipanya. 7. Kerusakan Lapisan Pelindung Lapisan pelindung berfungsi mengurangi kontak langsung antara material pipa dan lingkungan yang berpotensi menyebabkan korosi. Apabila lapisan tersebut tergores, terkelupas, atau mengalami degradasi, permukaan logam dapat menjadi lebih rentan terhadap serangan korosi. Kerusakan dapat terjadi akibat benturan mekanis, proses pemasangan yang kurang tepat, paparan ultraviolet, temperatur yang tidak sesuai, maupun penuaan material pelapis. Pemeriksaan coating perlu menjadi bagian dari pemeliharaan rutin. Area yang mengalami kerusakan harus dievaluasi dan diperbaiki menggunakan sistem pelindung yang sesuai dengan kondisi lingkungan serta persyaratan proyek. 8. Pemeliharaan dan Inspeksi yang Tidak Memadai Penipisan dinding pipa dapat berkembang tanpa menunjukkan tanda yang jelas pada permukaan luar. Jika inspeksi tidak dilakukan sesuai tingkat risiko, kerusakan mungkin baru diketahui setelah terjadi kebocoran atau gangguan operasional. Program pemeliharaan yang tidak memadai