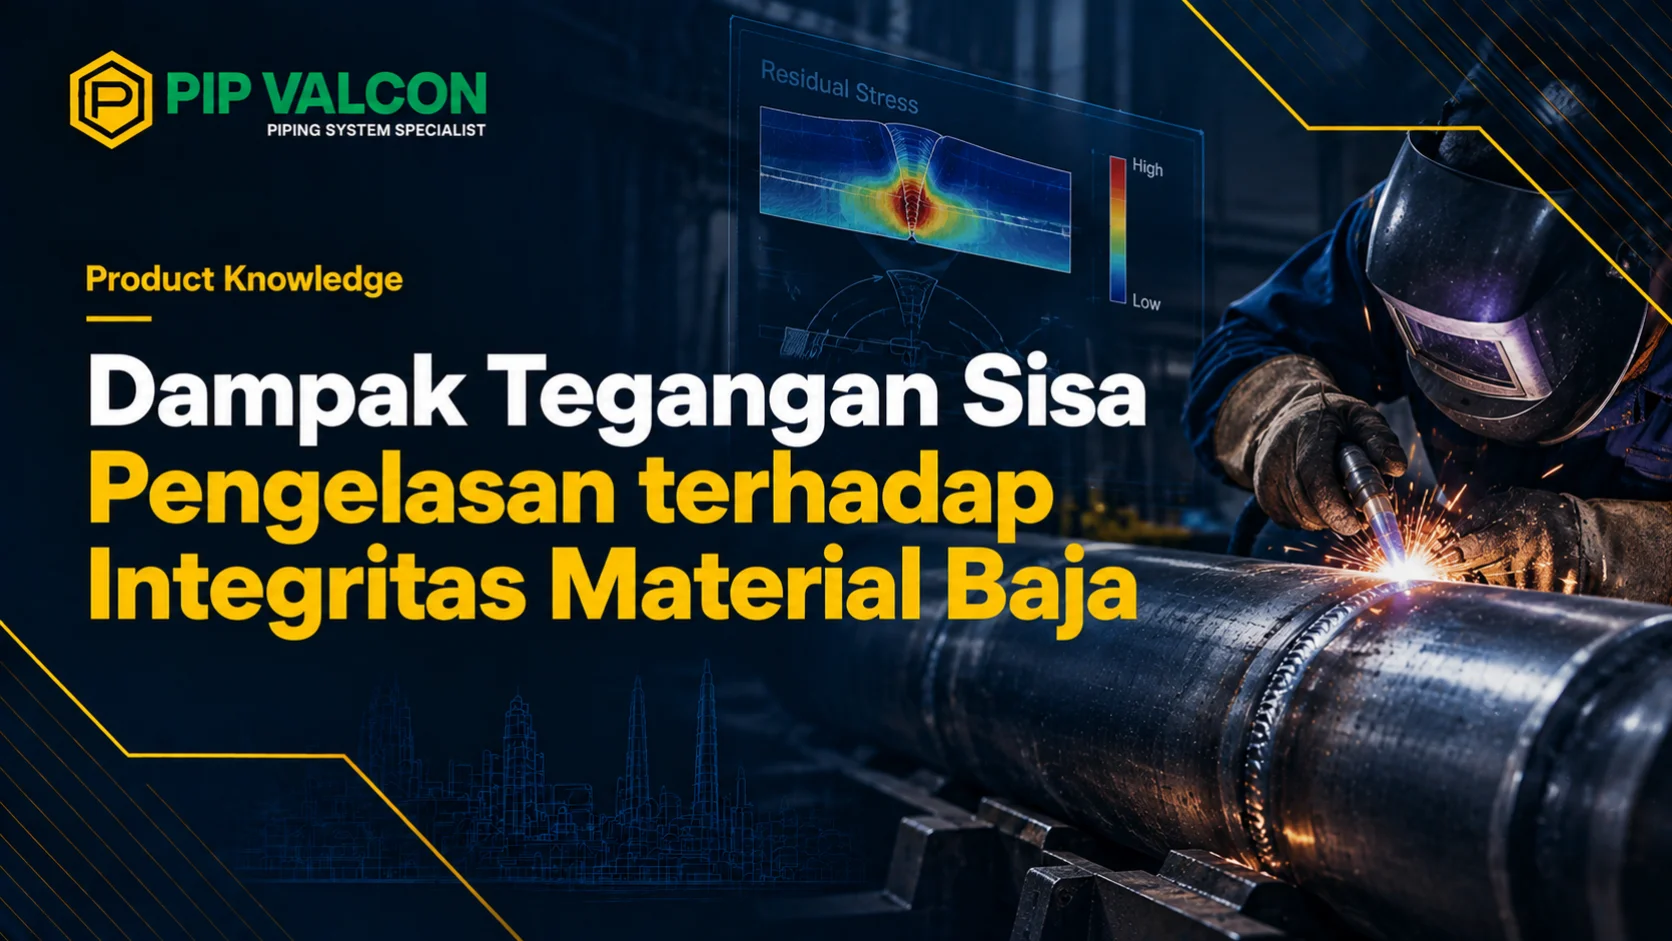
Tegangan sisa pengelasan adalah tegangan internal yang tetap berada di dalam material setelah proses pengelasan selesai dan sambungan kembali ke temperatur lingkungan. Tegangan ini terbentuk akibat pemanasan dan pendinginan yang tidak merata sehingga bagian logam mengalami pemuaian, penyusutan, serta perubahan bentuk yang saling membatasi.
Dalam sistem perpipaan industri, tegangan sisa dapat memengaruhi integritas material baja dengan meningkatkan risiko distorsi, retak, kegagalan akibat kelelahan material (fatigue), dan kerusakan tertentu yang berkaitan dengan korosi. Dampaknya bergantung pada distribusi tegangan, sifat material, kualitas sambungan, serta kondisi operasi.
Karena itu, pengendalian tegangan sisa pengelasan menjadi bagian penting dalam fabrikasi pipa, pressure vessel, struktur baja, dan peralatan industri yang membutuhkan kekuatan serta kestabilan dimensi.
Apa Itu Tegangan Sisa Pengelasan?
Tegangan sisa pengelasan atau welding residual stress merupakan tegangan yang tetap ada dalam material meskipun tidak sedang menerima beban eksternal. Kondisi ini terjadi karena area sambungan mengalami perubahan temperatur yang jauh lebih besar dibandingkan bagian logam di sekitarnya.
Saat pengelasan berlangsung, logam pada daerah las memuai akibat panas. Namun, pemuaian tersebut tertahan oleh material yang lebih dingin. Ketika sambungan mendingin, logam menyusut dan menghasilkan distribusi tegangan internal.
Menurut The Welding Institute (TWI), siklus pemuaian dan penyusutan selama pengelasan dapat menimbulkan deformasi plastis ketika tegangan termal melampaui kekuatan luluh material.
Tegangan sisa tidak selalu menyebabkan kegagalan, tetapi perlu diperhitungkan apabila bekerja bersama beban operasi atau kondisi lingkungan yang dapat memicu keretakan.
Penyebab Tegangan Sisa pada Sambungan Las
Besarnya tegangan residual dipengaruhi oleh metode pengelasan, geometri sambungan, karakteristik material, dan kondisi fabrikasi.
1. Pemanasan dan Pendinginan Tidak Merata
Area las menerima panas tinggi, sementara material di sekitarnya memiliki temperatur lebih rendah. Perbedaan tersebut menyebabkan pemuaian dan penyusutan yang tidak seragam sehingga terbentuk tegangan internal setelah pendinginan.
2. Penyusutan Logam Las
Logam las mengalami penyusutan ketika membeku dan kembali ke temperatur lingkungan. Jika penyusutan tertahan oleh material induk, tegangan tarik dapat terbentuk di sekitar sambungan dan daerah yang terkena pengaruh panas.
3. Pembatasan Pergerakan Material
Material yang dipasang menggunakan fixture atau berada dalam struktur kaku memiliki ruang gerak terbatas. Kondisi ini dapat meningkatkan tegangan akibat penyusutan, meskipun penggunaan fixture tertentu membantu mengendalikan distorsi.
4. Perubahan Mikrostruktur Baja
Pada beberapa jenis baja, siklus termal pengelasan dapat mengubah mikrostruktur di sekitar heat affected zone (HAZ). Transformasi tersebut dapat memengaruhi distribusi tegangan, kekerasan, dan karakteristik mekanis material.
Dampak Tegangan Sisa Pengelasan terhadap Material Baja
Tegangan sisa tidak selalu terlihat melalui pemeriksaan visual. Namun, keberadaannya dapat memengaruhi performa sambungan selama fabrikasi maupun pengoperasian.
1. Meningkatkan Risiko Retak pada Sambungan Las
Tegangan sisa tarik dapat berkontribusi terhadap pembentukan atau pertumbuhan retakan apabila terdapat kondisi lain yang mendukung, seperti cacat sambungan, mikrostruktur rentan, atau hidrogen.
Pada material tertentu, kombinasi tegangan tarik dan hidrogen dapat meningkatkan risiko hydrogen-assisted cracking. Karena itu, pengendalian prosedur pengelasan perlu disesuaikan dengan jenis baja.
2. Menyebabkan Distorsi dan Perubahan Dimensi
Penyusutan yang tidak seimbang dapat menyebabkan pembengkokan, perubahan sudut, atau ketidaksejajaran sambungan. Distorsi akibat pengelasan dapat menyulitkan pemasangan komponen dan meningkatkan kebutuhan pekerjaan koreksi.
3. Memengaruhi Ketahanan Fatigue
Pada sistem yang menerima beban berulang, tegangan sisa tarik dapat memengaruhi proses pertumbuhan retakan akibat fatigue. Pengaruhnya bergantung pada distribusi tegangan, geometri sambungan, karakteristik material, dan riwayat pembebanan.
4. Meningkatkan Kerentanan terhadap Stress Corrosion Cracking
Pada lingkungan korosif tertentu, tegangan tarik yang bekerja bersama material rentan dapat mendukung terjadinya stress corrosion cracking (SCC). Namun, keberadaan tegangan sisa saja tidak cukup untuk menyebabkan mekanisme tersebut tanpa lingkungan dan material yang sesuai.
Jenis Tegangan Sisa pada Hasil Pengelasan
Berdasarkan arahnya, tegangan sisa dapat dibedakan menjadi beberapa komponen.
Tegangan Longitudinal
Tegangan longitudinal bekerja sejajar dengan arah jalur pengelasan. Komponen ini sering menjadi perhatian karena dapat mencapai nilai tinggi pada area tertentu di sekitar sambungan.
Tegangan Transversal
Tegangan transversal bekerja melintang terhadap jalur pengelasan. Besarnya dipengaruhi oleh geometri sambungan, proses penyusutan, dan tingkat pembatasan material.
Selain berdasarkan arah, tegangan sisa dapat berupa tarik maupun tekan. Tegangan tekan pada lokasi tertentu bahkan dapat menghambat pembukaan retakan, sehingga evaluasi tidak boleh hanya didasarkan pada keberadaan tegangan residual.
Cara Mengurangi Tegangan Sisa Pengelasan
Pengendalian tegangan sisa dilakukan melalui kombinasi desain sambungan, prosedur pengelasan, dan perlakuan material. Tidak semua metode menghasilkan pengurangan tegangan yang sama.
1. Mengatur Heat Input Pengelasan
Heat input perlu dikendalikan sesuai Welding Procedure Specification (WPS). Masukan panas yang tidak sesuai dapat memengaruhi ukuran HAZ, mikrostruktur, distorsi, dan distribusi tegangan internal.
2. Melakukan Preheating jika Diperlukan
Preheating membantu mengendalikan laju pendinginan dan mengurangi risiko retak akibat hidrogen pada material tertentu. Namun, pemanasan awal bukan metode yang secara otomatis menghilangkan tegangan sisa.
3. Mengoptimalkan Urutan Pengelasan
Teknik balanced welding, back-step, dan skip welding dapat membantu mengendalikan distorsi pada konfigurasi yang sesuai. Pemilihan teknik harus mempertimbangkan bentuk sambungan dan kebutuhan fabrikasi.
Pada pemasangan Butt Weld Fittings, urutan pengelasan serta keselarasan ujung pipa perlu diperhatikan agar penyusutan tidak menghasilkan ketidaksejajaran yang berlebihan.
4. Melakukan Post Weld Heat Treatment (PWHT)
PWHT merupakan proses perlakuan panas setelah pengelasan yang dapat digunakan untuk mengurangi dan mendistribusikan ulang tegangan residual.
Menurut TWI, efektivitas PWHT bergantung pada jenis material, temperatur perlakuan, dan waktu penahanan. PWHT juga dapat memengaruhi sifat mekanis sehingga tidak boleh diterapkan tanpa prosedur yang sesuai.
5. Mengendalikan Fit-Up dan Restraint
Ketepatan celah sambungan, alignment, serta penggunaan alat bantu penahan membantu menghasilkan geometri las yang sesuai. Restraint yang terlalu tinggi dapat meningkatkan tegangan internal, sementara pembatasan yang kurang tepat dapat menimbulkan distorsi.
Pengujian dan Pemeriksaan Tegangan Sisa Pengelasan
Tegangan residual tidak dapat diketahui secara pasti hanya dengan melihat permukaan sambungan. Untuk mengukurnya, diperlukan metode khusus berdasarkan tujuan pemeriksaan.
Beberapa metode yang digunakan antara lain:
- X-Ray Diffraction (XRD): Mengukur tegangan residual pada area permukaan material melalui perubahan jarak kisi kristal.
- Hole-Drilling Method: Mengestimasi tegangan berdasarkan perubahan regangan setelah dilakukan pengeboran kecil.
- Neutron Diffraction: Memungkinkan evaluasi tegangan internal pada kedalaman tertentu menggunakan fasilitas pengujian khusus.
- Contour Method: Mengukur distribusi tegangan melalui deformasi yang terjadi setelah material dipotong.
Metode NDT seperti ultrasonic testing dan radiographic testing tetap penting untuk mendeteksi cacat las, tetapi pemeriksaan konvensional tersebut tidak secara langsung mengukur besarnya tegangan sisa.
Standar Pengelasan dan Pengendalian Residual Stress
Standar pengelasan digunakan untuk memastikan prosedur fabrikasi memenuhi persyaratan teknik yang berlaku. Beberapa acuan yang relevan meliputi:
- ASME B31.3: Mengatur persyaratan sistem process piping, termasuk fabrikasi, pengelasan, pemeriksaan, dan perlakuan panas.
- ASME BPVC Section IX: Mengatur kualifikasi prosedur pengelasan dan personel pengelasan.
- ISO 17663: Memberikan pedoman persyaratan kualitas untuk perlakuan panas yang berkaitan dengan pengelasan dan proses terkait.
- AWS D1.1: Digunakan untuk persyaratan pengelasan struktur baja dalam ruang lingkup standarnya.
Persyaratan PWHT dan pemeriksaan harus mengikuti kode konstruksi, material, ketebalan, dan spesifikasi proyek.
Aplikasi Pengendalian Tegangan Sisa dalam Industri
Pengendalian tegangan residual penting pada berbagai komponen baja yang mengalami proses penyambungan.
Sistem Perpipaan Industri
Pada Welded Steel Pipe, proses manufaktur dan penyambungan dapat menghasilkan distribusi tegangan tertentu. Pengendaliannya perlu mempertimbangkan metode pembuatan, standar produk, serta kondisi operasi perpipaan.
Pressure Vessel dan Tangki
Sambungan pada bejana tekan dan tangki memerlukan pengendalian distorsi serta integritas sambungan. Perlakuan panas dapat dipersyaratkan sesuai material, ketebalan, dan kode konstruksi.
Sambungan Pipa dengan Komponen Mekanis
Pemasangan Flange menggunakan pengelasan memerlukan pengendalian alignment dan distorsi agar permukaan sambungan tetap sesuai toleransi. Kondisi tersebut penting untuk mendukung pemasangan gasket dan integritas sambungan berbaut.
Jaga Integritas Material Baja dengan Spesifikasi yang Tepat
Tegangan sisa pengelasan merupakan konsekuensi dari siklus pemanasan dan pendinginan yang dapat memengaruhi performa sambungan baja. Pengendaliannya membutuhkan prosedur pengelasan yang sesuai, evaluasi material, serta pemeriksaan berdasarkan persyaratan proyek.
Jika Anda membutuhkan pipa baja dan komponen sambungan untuk proyek industri, konsultasikan kebutuhan material, ukuran, dan standar produk dengan PIP Valcon agar sesuai dengan spesifikasi sistem perpipaan.
Hubungi WhatsApp kami agar bisa berkonsultasi dengan product expert kami +62 812-2777-2777.
FAQ tentang Tegangan Sisa Pengelasan
Apa yang dimaksud dengan tegangan sisa pengelasan?
Tegangan sisa pengelasan merupakan tegangan internal yang tetap berada dalam material setelah sambungan las selesai dan mendingin, meskipun tanpa beban eksternal.
Apakah tegangan sisa selalu menyebabkan keretakan?
Tidak. Keretakan bergantung pada kombinasi tegangan, sifat material, cacat, lingkungan, dan kondisi pembebanan. Tegangan sisa dapat menjadi faktor yang meningkatkan risiko pada kondisi tertentu.
Bagaimana cara mengurangi tegangan sisa pada baja?
Pengendaliannya dapat dilakukan melalui pengaturan heat input, urutan pengelasan, preheating bila diperlukan, dan PWHT sesuai persyaratan material serta kode konstruksi.
Apakah PWHT wajib dilakukan setelah pengelasan?
Tidak selalu. Kebutuhan PWHT ditentukan berdasarkan kode yang berlaku, jenis material, ketebalan, kondisi operasi, dan persyaratan proyek.
Apakah tegangan sisa dapat diukur menggunakan ultrasonic testing?
Teknik ultrasonik khusus dapat digunakan untuk estimasi tegangan residual pada kondisi tertentu. Namun, ultrasonic testing konvensional untuk pemeriksaan cacat las tidak secara langsung mengukur distribusi tegangan sisa.