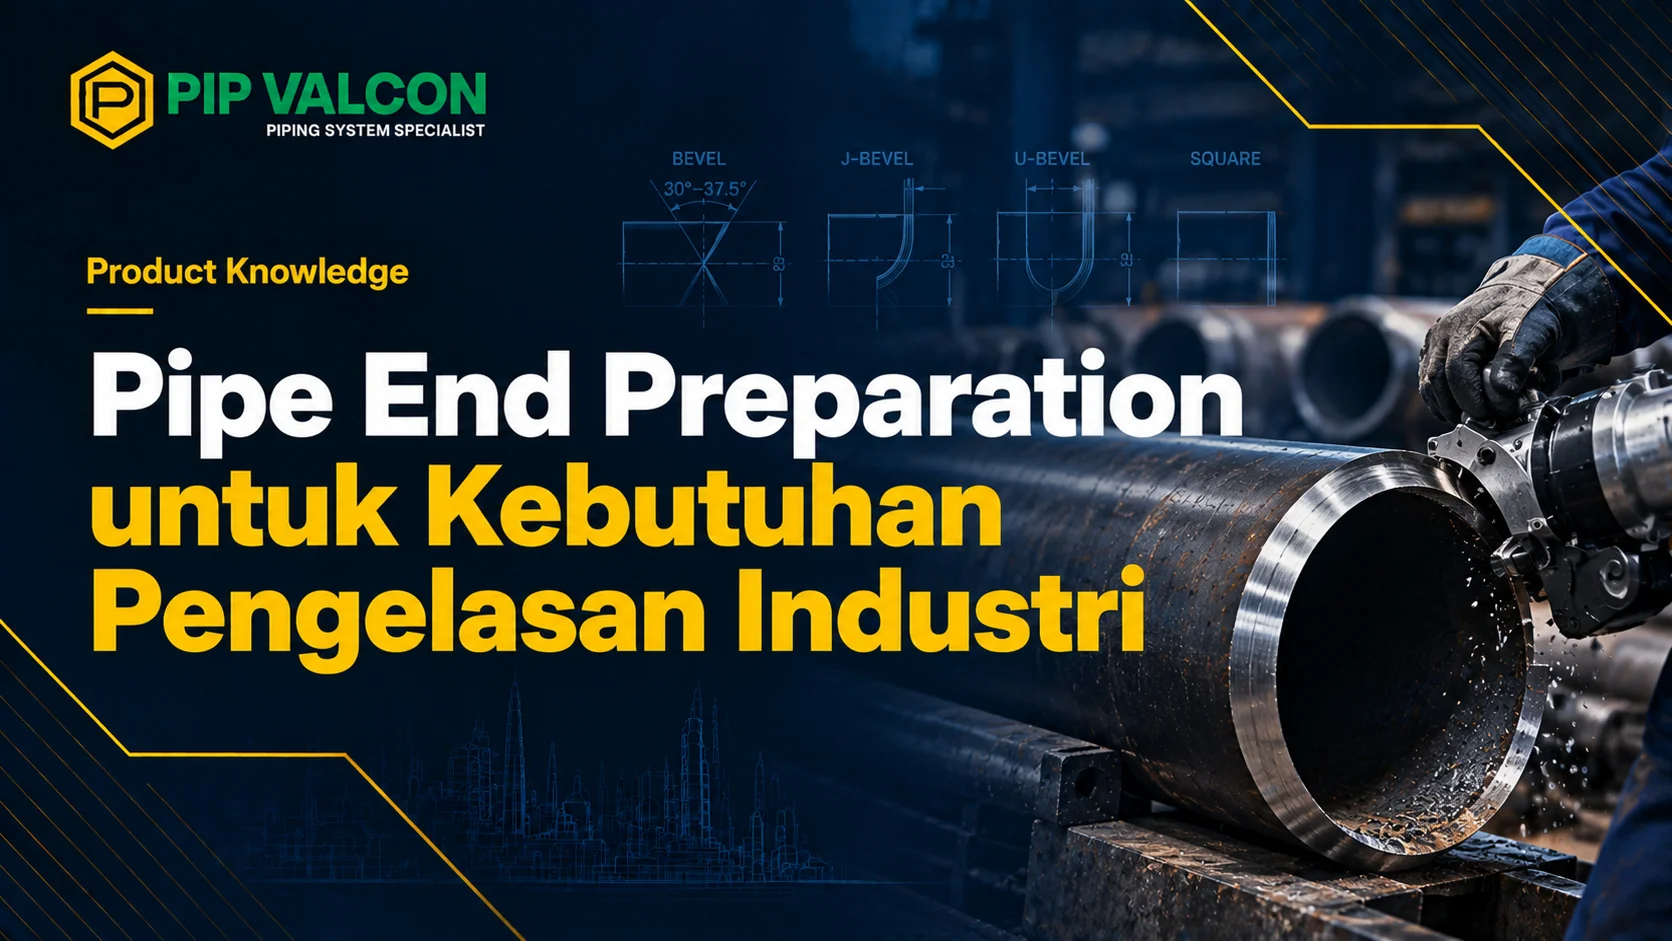
Pipe end preparation adalah proses menyiapkan ujung pipa sebelum dilakukan pengelasan agar sambungan dapat terbentuk sesuai geometri dan spesifikasi yang ditentukan. Proses ini dapat mencakup pemotongan, pembentukan bevel, perataan permukaan, pembersihan, serta pemeriksaan dimensi ujung pipa. Dalam sistem perpipaan industri, persiapan yang tepat membantu menghasilkan kondisi sambungan yang mendukung penetrasi las dan kesesuaian antar komponen.
Pipe end preparation for welding banyak diterapkan pada proyek oil and gas, petrokimia, pembangkit listrik, manufaktur, dan instalasi process piping. Kualitas persiapan ujung pipa perlu diperhatikan karena ketidaksesuaian bevel, celah sambungan, atau kondisi permukaan dapat meningkatkan risiko cacat pengelasan dan pekerjaan ulang.
Karena itu, proses ini perlu disesuaikan dengan material pipa, ketebalan dinding, metode pengelasan, serta spesifikasi proyek. Pada tahap pengadaan, Seamless Steel Pipe juga perlu dipastikan memiliki dimensi dan spesifikasi yang sesuai dengan kebutuhan sambungan yang akan dibuat.
Apa Itu Pipe End Preparation?
Pipe end preparation merupakan tahapan fabrikasi untuk membentuk ujung pipa sesuai kebutuhan sambungan. Pada sambungan butt weld, dua ujung komponen dipertemukan dan dilas sehingga membentuk sambungan pada bagian ujungnya. Agar proses tersebut berjalan sesuai prosedur, bentuk dan kondisi kedua ujung harus memenuhi persyaratan yang ditentukan.
Salah satu acuan teknis yang relevan adalah ASME B16.25 – Buttwelding Ends. Standar ini membahas persiapan ujung komponen perpipaan untuk butt welding, termasuk geometri bevel, pembentukan bagian dalam dan luar komponen berdinding tebal, serta dimensi dan toleransi tertentu.
Dalam praktiknya, bentuk ujung pipa tidak selalu sama. Sebagian sambungan memerlukan bevel untuk membentuk alur las, sedangkan aplikasi lain dapat menggunakan ujung rata atau konfigurasi khusus sesuai desain sambungan. Oleh sebab itu, pipe end preparation tidak boleh dilakukan hanya berdasarkan kebiasaan operator, tetapi perlu mengacu pada gambar teknik dan Welding Procedure Specification (WPS) yang berlaku.
Fungsi Pipe End Preparation pada Sistem Perpipaan
Persiapan ujung pipa memiliki peran penting dalam proses fabrikasi dan pengelasan. Bentuk ujung yang sesuai membantu memastikan sambungan dapat dirakit dan dilas berdasarkan prosedur yang telah ditetapkan.
1. Membantu Menghasilkan Penetrasi Las yang Sesuai
Bevel membentuk ruang di antara kedua ujung komponen agar proses pengelasan dapat menjangkau bagian akar sambungan. Geometri yang sesuai dengan WPS membantu mendukung pembentukan akar las dan fusi pada area sambungan.
2. Memastikan Kesesuaian Antarujung Pipa
Kedua ujung pipa perlu memiliki kesesuaian dimensi, posisi, dan ketebalan yang memadai. Persiapan yang tepat membantu mengurangi ketidaksejajaran atau misalignment ketika komponen dipertemukan sebelum pengelasan.
3. Mengurangi Risiko Cacat Pengelasan
Bevel yang tidak sesuai, permukaan yang terkontaminasi, dan celah akar yang tidak terkendali dapat meningkatkan risiko masalah seperti incomplete penetration atau lack of fusion. Pipe end preparation yang terkontrol membantu mengurangi risiko tersebut, meskipun kualitas akhir tetap bergantung pada keseluruhan prosedur pengelasan dan inspeksi.
4. Mendukung Efisiensi Fabrikasi
Ujung pipa yang telah disiapkan sesuai spesifikasi memudahkan proses fit-up dan membantu mengurangi penyesuaian ulang di lapangan. Hal ini dapat menghemat waktu fabrikasi sekaligus mengurangi potensi pekerjaan ulang.
Jenis Pipe End Preparation
Jenis persiapan ujung pipa ditentukan oleh metode penyambungan, material, ketebalan dinding, dan desain sistem. Beberapa konfigurasi yang umum dijumpai meliputi berikut ini.
Beveled End
Beveled end adalah ujung pipa yang dibentuk dengan sudut tertentu. Bevel menciptakan alur ketika dua komponen dipertemukan sehingga tersedia ruang untuk proses pengelasan. Konfigurasi ini banyak digunakan pada sambungan butt weld di industri minyak dan gas, petrokimia, serta pembangkit listrik. Sudut bevel, root face, dan bentuk alur harus mengikuti standar serta WPS yang berlaku.
Plain End
Plain end merupakan ujung pipa yang dipotong rata tanpa bevel pengelasan. Jenis ini dapat digunakan pada konfigurasi sambungan tertentu, seperti socket weld atau sistem mekanis yang memang dirancang untuk ujung rata. Namun, plain end tidak otomatis sesuai untuk semua sambungan. Jika proyek mensyaratkan butt welding dengan bevel tertentu, ujung pipa perlu dipersiapkan sesuai ketentuan tersebut.
Square Cut End
Square cut end adalah ujung yang dipotong tegak lurus terhadap sumbu pipa. Bentuk ini menghasilkan permukaan ujung yang rata tanpa sudut bevel. Square cut dapat digunakan pada aplikasi tertentu sesuai desain sambungan. Untuk pengelasan, kebutuhan bevel selanjutnya ditentukan oleh ketebalan material, jenis sambungan, dan prosedur yang disetujui.
Compound Bevel
Compound bevel memiliki lebih dari satu perubahan sudut pada penampang ujung komponen. Konfigurasi ini dapat digunakan pada komponen berdinding tebal ketika desain sambungan memerlukan bentuk alur tertentu. Geometri compound bevel perlu mengikuti gambar teknik atau standar yang berlaku. Tujuannya bukan sekadar memperlebar alur, tetapi memastikan persiapan ujung sesuai dengan kebutuhan pengelasan.
Parameter Penting dalam Pipe End Preparation
Keberhasilan pipe end preparation tidak hanya ditentukan oleh bentuk ujung pipa. Beberapa dimensi dan kondisi permukaan juga perlu diperiksa sebelum proses fit-up dan pengelasan dilakukan.
1. Bevel Angle
Bevel angle adalah sudut permukaan miring yang dibentuk pada ujung komponen. Sudut ini memengaruhi bentuk alur las dan ruang yang tersedia bagi proses pengelasan. Nilainya harus mengikuti standar atau WPS, bukan ditentukan secara sembarangan.
2. Root Face
Root face atau land merupakan bagian kecil di ujung akar sambungan yang tidak dibentuk menjadi bevel. Dimensi ini membantu mengendalikan kondisi akar saat pengelasan. Root face yang terlalu besar atau terlalu kecil dapat memengaruhi pembentukan akar las.
3. Root Gap
Root gap adalah jarak antara kedua ujung komponen sebelum dilas. Celah tersebut perlu dikendalikan agar sesuai dengan prosedur pengelasan. Celah yang terlalu sempit atau terlalu lebar dapat memengaruhi penetrasi dan pembentukan weld bead.
4. Wall Thickness
Ketebalan dinding pipa memengaruhi kebutuhan geometri sambungan dan persiapan permukaan. Pipa berdinding lebih tebal mungkin membutuhkan bentuk bevel yang berbeda dari pipa berdinding tipis.
5. Surface Condition
Permukaan ujung pipa harus diperiksa untuk memastikan tidak terdapat kontaminan yang dapat mengganggu pengelasan. Karat, minyak, air, cat, dan sisa material pemotongan perlu ditangani sesuai prosedur pembersihan yang berlaku. Pada Welded Steel Pipe, pemeriksaan dimensi dan kondisi ujung juga perlu memperhatikan spesifikasi produk serta persyaratan fabrikasi proyek.
Proses Pipe End Preparation Sebelum Pengelasan
Tahapan persiapan ujung pipa perlu dilakukan secara sistematis agar hasilnya konsisten. Urutan pekerjaan dapat berbeda sesuai metode fabrikasi, tetapi secara umum mencakup langkah-langkah berikut.
- Memeriksa gambar teknik dan WPS. Pastikan jenis sambungan, material, ketebalan, bevel, serta toleransi yang disyaratkan sudah diketahui.
- Mengukur dan menandai pipa. Tentukan panjang potong dan posisi ujung yang akan dipersiapkan agar sesuai dengan kebutuhan instalasi.
- Melakukan pemotongan. Gunakan metode pemotongan yang sesuai dengan material, ketebalan, dan persyaratan proyek.
- Membentuk bevel jika diperlukan. Gunakan peralatan beveling atau machining yang sesuai untuk menghasilkan geometri ujung berdasarkan spesifikasi.
- Membersihkan permukaan. Hilangkan burr, kerak, minyak, dan kontaminan lain sesuai prosedur yang ditetapkan.
- Memeriksa dimensi dan kondisi ujung. Periksa sudut bevel, root face, kebulatan, kesikuan, serta kondisi permukaan sesuai kriteria penerimaan proyek.
- Melakukan fit-up. Pertemukan kedua ujung, kemudian periksa root gap dan misalignment sebelum pengelasan dimulai.
Pemeriksaan ini membantu memastikan bahwa persiapan ujung telah memenuhi persyaratan sebelum sambungan masuk ke tahap pengelasan. Hal serupa juga perlu diperhatikan ketika menyiapkan Butt Weld Fittings, seperti elbow, tee, reducer, dan cap, agar ujung fitting sesuai dengan dimensi serta konfigurasi pipa yang akan disambungkan.
Kesalahan yang Perlu Dihindari
Beberapa kesalahan dalam pipe end preparation dapat menyebabkan masalah ketika proses fit-up maupun pengelasan berlangsung.
- Sudut bevel tidak sesuai. Geometri alur dapat berbeda dari persyaratan WPS.
- Root face tidak seragam. Kondisi akar sambungan menjadi lebih sulit dikendalikan.
- Root gap tidak diperiksa. Celah yang tidak sesuai dapat memengaruhi penetrasi dan pembentukan las.
- Permukaan masih terkontaminasi. Minyak, karat, atau residu dapat mengganggu kualitas pengelasan.
- Dimensi komponen tidak cocok. Perbedaan diameter atau ketebalan dinding dapat menimbulkan masalah fit-up.
- Pemeriksaan akhir dilewatkan. Ketidaksesuaian bisa baru diketahui setelah pengelasan dilakukan sehingga berpotensi menambah pekerjaan ulang.
Untuk mencegahnya, lakukan pengukuran menggunakan alat yang sesuai dan pastikan hasil pemeriksaan memenuhi kriteria penerimaan proyek.
Pastikan Pipe End Preparation Sesuai Spesifikasi Proyek
Pipe end preparation merupakan tahapan penting untuk mendukung kualitas sambungan las pada sistem perpipaan industri. Mulai dari pemilihan jenis ujung, pembentukan bevel, pengendalian root face dan root gap, hingga pemeriksaan permukaan, seluruh proses perlu mengikuti persyaratan teknis yang berlaku.
Jika Anda membutuhkan produk perpipaan dan komponen pendukung untuk proyek industri, PIP Valcon dapat menjadi pilihan untuk berkonsultasi mengenai kebutuhan produk dan spesifikasi sistem. Kesesuaian material, dimensi, ketebalan, dan konfigurasi ujung perlu diperiksa agar komponen dapat digunakan sesuai desain proyek.
Kunjungi PIP Valcon untuk mengetahui pilihan produk dan kebutuhan perpipaan industri. Anda juga dapat menghubungi tim melalui WhatsApp PIP Valcon di +62 812-2777-2777 untuk berkonsultasi lebih lanjut.
FAQ tentang Pipe End Preparation
Apa tujuan utama pipe end preparation?
Tujuan utamanya adalah menyiapkan ujung pipa agar sesuai dengan desain sambungan dan prosedur pengelasan. Proses ini membantu mendukung fit-up, penetrasi las, dan konsistensi hasil fabrikasi.
Apa perbedaan pipe beveling dan pipe end preparation?
Pipe beveling merupakan proses membentuk sudut pada ujung pipa. Sementara itu, pipe end preparation memiliki cakupan lebih luas, termasuk pemotongan, beveling, pembersihan, pemeriksaan dimensi, dan persiapan permukaan lainnya.
Apakah semua pipa harus menggunakan bevel sebelum dilas?
Tidak. Kebutuhan bevel bergantung pada jenis sambungan, ketebalan material, metode pengelasan, dan WPS. Beberapa konfigurasi dapat menggunakan ujung rata atau bentuk persiapan lainnya sesuai spesifikasi.
Standar apa yang mengatur persiapan ujung pipa untuk butt welding?
ASME B16.25 membahas persiapan buttwelding ends, termasuk geometri bevel dan persyaratan dimensi tertentu. Standar lain serta WPS dapat berlaku sesuai jenis komponen, material, dan kebutuhan proyek.
Apa yang perlu diperiksa sebelum pipa dilas?
Periksa geometri bevel, root face, root gap, kesesuaian dimensi, misalignment, dan kebersihan permukaan. Pastikan seluruh parameter memenuhi WPS serta kriteria penerimaan yang ditentukan proyek.