Proses fabrikasi pipa baja merupakan serangkaian tahapan untuk menyiapkan, membentuk, menyambung, dan memeriksa komponen perpipaan agar sesuai dengan spesifikasi desain serta kebutuhan operasional industri. Pengerjaannya dapat mencakup pemotongan material, persiapan ujung pipa, pembentukan, pengelasan, hingga pemeriksaan kualitas sebelum pipa dipasang atau digunakan. Dalam industri minyak dan gas, petrokimia, pembangkit listrik, manufaktur, serta pengolahan air, proses fabrikasi pipa baja perlu memperhatikan ukuran, ketebalan dinding, jenis material, tekanan operasi, dan temperatur kerja. Setiap parameter tersebut memengaruhi kesesuaian komponen terhadap sistem yang dirancang. Pelaksanaan proses fabrikasi pipa baja yang tepat juga membantu mengurangi kesalahan dimensi, ketidaksesuaian sambungan, dan pengerjaan ulang. Karena itu, perencanaan, pengendalian kualitas, dan dokumentasi harus menjadi bagian dari pekerjaan sejak tahap awal hingga komponen siap dipasang. Apa Itu Fabrikasi Pipa Baja? Fabrikasi pipa baja adalah proses pengerjaan material menjadi komponen atau rangkaian perpipaan berdasarkan gambar teknik, spesifikasi material, dan kebutuhan instalasi. Pengerjaan dapat dilakukan di workshop maupun di lokasi proyek, bergantung pada ukuran pipa, kompleksitas sistem, serta kondisi pemasangan. Secara umum, proses fabrikasi pipa baja melibatkan aktivitas pengukuran, pemotongan, persiapan sambungan, pengelasan, dan inspeksi. Pada proyek tertentu, pengerjaan juga dapat mencakup pembengkokan, perlakuan panas, serta pelapisan permukaan apabila dipersyaratkan. Setiap tahapan harus mengikuti dokumen desain dan standar yang relevan. Sebagai contoh, ASME B31.3 digunakan untuk sistem perpipaan proses (process piping) di berbagai fasilitas industri. Standar yang berlaku tetap bergantung pada jenis sistem, ketentuan kontrak, dan persyaratan engineering proyek. Tahapan Proses Fabrikasi Pipa Baja Tahapan proses fabrikasi pipa baja dapat berbeda sesuai kebutuhan proyek, jenis material, dan kompleksitas sistem. Namun, terdapat beberapa langkah utama yang umum diterapkan untuk memastikan pengerjaan berlangsung secara terstruktur dan hasilnya memenuhi spesifikasi. 1. Pemeriksaan Gambar Teknik dan Spesifikasi Tahap pertama dalam proses fabrikasi pipa baja adalah mempelajari gambar isometrik, gambar kerja, spesifikasi material, serta dokumen teknis lainnya. Informasi tersebut digunakan untuk menentukan dimensi, panjang potongan, posisi sambungan, dan kebutuhan komponen. Beberapa hal yang perlu diperiksa meliputi: Diameter nominal dan ketebalan dinding pipa. Panjang potongan serta toleransi dimensi. Jenis material dan spesifikasi yang disyaratkan. Lokasi sambungan las dan konfigurasi sambungan. Persyaratan inspeksi serta pengujian. Pemeriksaan awal membantu mengurangi kesalahan pengukuran, pemotongan ulang, dan ketidaksesuaian material. Jika ditemukan perbedaan antara gambar kerja dan kondisi lapangan, klarifikasi teknis perlu dilakukan sebelum pekerjaan dilanjutkan. 2. Pemilihan dan Pemeriksaan Material Setelah gambar teknik dipahami, material disiapkan berdasarkan spesifikasi proyek. Pemilihan material mempertimbangkan kondisi operasi, karakteristik fluida, tekanan, temperatur, serta potensi korosi. Material yang diterima perlu diperiksa untuk memastikan identitas, dimensi, kondisi fisik, dan dokumen pendukungnya sesuai dengan persyaratan. Pemeriksaan dapat mencakup sertifikat material (material certificate), penandaan produk, serta identifikasi nomor heat apabila diwajibkan oleh prosedur proyek. Dalam proses fabrikasi pipa baja, pemilihan jenis pipa harus mengacu pada kebutuhan desain, bukan hanya ketersediaan material. Sebagai contoh, Seamless Steel Pipe dapat dipertimbangkan ketika proyek mensyaratkan konstruksi tanpa sambungan las memanjang. Keputusan akhir tetap perlu mempertimbangkan spesifikasi teknis dan kondisi operasi. 3. Pengukuran dan Pemotongan Pipa Pengukuran dilakukan berdasarkan dimensi pada gambar kerja. Setelah titik potong ditentukan, material dipotong menggunakan metode yang sesuai dengan jenis material, ketebalan dinding, toleransi, dan peralatan yang tersedia. Metode pemotongan dapat menggunakan gergaji mekanis, pemotongan abrasif, atau proses termal apabila diizinkan oleh spesifikasi pengerjaan. Pemilihan metode harus mempertimbangkan kualitas permukaan potong dan potensi perubahan kondisi material akibat panas. Setelah pemotongan pipa baja selesai, panjang dan kondisi ujung pipa diperiksa kembali. Permukaan yang kasar, tidak rata, atau mengalami kerusakan perlu diperbaiki sebelum masuk ke tahap berikutnya. Ketepatan pemotongan sangat penting karena kesalahan dimensi dapat memengaruhi posisi sambungan dan proses perakitan. 4. Persiapan Ujung dan Pembentukan Pipa Tahap berikutnya adalah mempersiapkan ujung pipa agar sesuai dengan konfigurasi sambungan. Untuk sambungan las tumpul (butt weld), ujung pipa dapat dibuat bevel berdasarkan sudut, root face, dan root opening yang ditetapkan dalam prosedur pengelasan. Selain persiapan ujung, beberapa proyek membutuhkan pembentukan atau pembengkokan pipa untuk menyesuaikan jalur perpipaan dengan tata letak fasilitas. Pengerjaan ini harus memperhatikan radius tekuk, ketebalan dinding, dan batas deformasi yang diizinkan. Setiap hasil pembentukan perlu diperiksa agar tidak terjadi penyok, retak, atau perubahan dimensi yang melampaui toleransi. Permukaan sambungan juga harus dibersihkan dari minyak, karat, kelembapan, dan kontaminan lain yang dapat mengganggu kualitas pengelasan. 5. Fit-Up dan Penyambungan Pipa Fit-up merupakan proses menyelaraskan dua bagian pipa sebelum pengelasan. Pada tahap ini, teknisi memeriksa kesesuaian posisi, celah akar sambungan, kelurusan, dan konfigurasi sambungan berdasarkan prosedur yang berlaku. Setelah posisi sesuai, komponen dapat ditahan menggunakan alat bantu atau tack weld sesuai prosedur. Pengelasan utama kemudian dilakukan oleh personel berkualifikasi menggunakan metode dan parameter yang telah ditetapkan. Metode pengelasan yang umum digunakan dalam proses fabrikasi pipa baja antara lain: SMAW (Shielded Metal Arc Welding): menggunakan elektroda terbungkus dan banyak digunakan pada pekerjaan fabrikasi maupun instalasi lapangan. GTAW (Gas Tungsten Arc Welding): menggunakan elektroda tungsten dan sering dipilih untuk pekerjaan yang membutuhkan kontrol tinggi terhadap kualitas sambungan. GMAW (Gas Metal Arc Welding): menggunakan kawat elektroda kontinu dengan gas pelindung dan dapat mendukung produktivitas pada kondisi yang sesuai. FCAW (Flux-Cored Arc Welding): menggunakan kawat berinti fluks untuk berbagai aplikasi sesuai material dan prosedur. Metode yang digunakan harus mengikuti Welding Procedure Specification (WPS), kualifikasi personel, jenis material, serta persyaratan proyek. Kualitas sambungan tidak hanya dinilai dari tampilan hasil las, tetapi juga dari kesesuaian prosedur dan hasil pemeriksaan. 6. Pemeriksaan dan Pengujian Hasil Fabrikasi Setelah pengerjaan selesai, hasil fabrikasi diperiksa untuk memastikan kesesuaiannya terhadap spesifikasi. Inspeksi dapat dilakukan selama proses pengerjaan maupun setelah sambungan selesai dilas. Beberapa metode pemeriksaan yang umum meliputi: Visual Testing (VT): memeriksa tampilan las, kondisi permukaan, dan indikasi cacat yang dapat diamati secara visual. Penetrant Testing (PT): membantu mendeteksi indikasi cacat yang terbuka ke permukaan pada material yang sesuai. Magnetic Particle Testing (MT): digunakan untuk mendeteksi diskontinuitas permukaan atau dekat permukaan pada material feromagnetik. Radiographic Testing (RT): menggunakan radiasi untuk mengevaluasi kondisi internal sambungan sesuai prosedur. Ultrasonic Testing (UT): memanfaatkan gelombang ultrasonik untuk memeriksa diskontinuitas internal sesuai metode yang digunakan. Tidak semua sambungan harus menjalani seluruh metode tersebut. Jenis, cakupan, dan kriteria penerimaan inspeksi ditentukan berdasarkan kode, spesifikasi proyek, tingkat risiko, serta prosedur pemeriksaan yang disetujui. Pengujian tekanan, seperti hydrostatic test atau pneumatic test, juga dapat disyaratkan untuk sistem tertentu. Pelaksanaannya harus
7 Dampak Pemuaian Termal pada Pipa
Pemuaian termal pada pipa adalah perubahan dimensi pipa akibat kenaikan temperatur. Ketika temperatur meningkat, material pipa umumnya memanjang, sedangkan penurunan temperatur menyebabkan kontraksi atau penyusutan. Fenomena ini perlu diperhitungkan dalam desain sistem perpipaan, terutama pada instalasi industri yang beroperasi dengan perubahan temperatur signifikan. Pada sistem yang membawa steam, air panas, minyak, maupun fluida proses lainnya, perubahan temperatur dapat memengaruhi panjang pipa, sambungan, penyangga, dan peralatan yang terhubung. Jika pergerakan tersebut tidak diakomodasi dengan baik, risiko kerusakan komponen dan gangguan operasional dapat meningkat. Karena itu, memahami penyebab dan dampak pemuaian termal pada pipa menjadi bagian penting dalam menjaga integritas sistem perpipaan. Perencanaan fleksibilitas, pemilihan material, serta pemasangan penyangga yang sesuai membantu mengendalikan pergerakan pipa selama beroperasi. Apa Itu Pemuaian Termal pada Pipa? Pemuaian termal pada pipa merupakan perubahan panjang atau dimensi material akibat perubahan temperatur. Pada material logam, kenaikan temperatur meningkatkan getaran atom sehingga jarak rata-rata antaratom bertambah. Akibatnya, dimensi material ikut meningkat. Besarnya pemuaian dipengaruhi oleh panjang awal pipa, perubahan temperatur, serta koefisien muai termal material. Secara umum, perubahan panjang dapat dihitung menggunakan rumus berikut: ΔL = α × L₀ × ΔT Keterangan: ΔL = perubahan panjang pipa. α = koefisien muai termal material. L₀ = panjang awal pipa. ΔT = perubahan temperatur. Sebagai contoh, pipa baja sepanjang 20 meter dengan koefisien muai termal sekitar 12 × 10⁻⁶/°C mengalami kenaikan temperatur sebesar 100°C. Berdasarkan rumus tersebut, pemuaiannya sekitar 24 mm. Angka tersebut merupakan ilustrasi untuk kondisi pemuaian bebas. Pada sistem aktual, pergerakan pipa dapat dibatasi oleh anchor, support, sambungan, dan konfigurasi instalasi. Karena itu, analisis desain perlu mempertimbangkan bukan hanya perubahan panjang, tetapi juga gaya dan tegangan yang timbul. 7 Dampak Pemuaian Termal pada Pipa Perubahan temperatur tidak selalu menyebabkan kerusakan. Sistem perpipaan yang dirancang dengan fleksibilitas memadai dapat mengakomodasi pemuaian secara terkendali. Namun, jika pergerakan pipa terhambat atau tidak diperhitungkan sejak awal, sejumlah masalah dapat terjadi. 1. Tegangan Termal Berlebih Salah satu dampak pemuaian termal pada pipa adalah munculnya tegangan termal ketika pergerakan material dibatasi. Pipa yang seharusnya memanjang dapat mengalami gaya tekan, sedangkan kondisi kontraksi yang tertahan dapat menghasilkan gaya tarik. Besarnya tegangan dipengaruhi oleh karakteristik material, perubahan temperatur, dan tingkat pengekangan sistem. Tegangan berlebih dapat mengurangi margin keselamatan desain dan meningkatkan risiko deformasi maupun kegagalan komponen. 2. Kebocoran pada Sambungan Pemuaian dan kontraksi berulang dapat menghasilkan pergerakan relatif pada sambungan pipa. Jika pergerakan tersebut menimbulkan beban yang melebihi kemampuan sambungan, risiko kebocoran dapat meningkat. Kondisi ini dapat terjadi pada sambungan flange, sambungan berulir, maupun sambungan lain yang tidak dirancang untuk menerima pergerakan termal tersebut. Selain berpotensi mengganggu proses produksi, kebocoran fluida panas atau bahan kimia juga dapat menimbulkan risiko keselamatan. 3. Kerusakan pada Sambungan Las Sambungan las menjadi salah satu area yang perlu diperhatikan ketika terjadi perubahan temperatur berulang. Siklus pemanasan dan pendinginan dapat menghasilkan tegangan siklik, terutama pada bagian dengan konsentrasi tegangan tinggi. Dalam jangka panjang, kondisi tersebut dapat berkontribusi terhadap kelelahan material atau thermal fatigue. Namun, kerusakan tidak terjadi secara otomatis pada setiap sambungan. Risiko aktual bergantung pada rentang temperatur, jumlah siklus, kualitas pengelasan, geometri, dan tingkat tegangan yang dialami. 4. Pergeseran atau Kerusakan Pipe Support Pipe support berfungsi menopang berat pipa sekaligus mengendalikan pergerakannya sesuai kebutuhan desain. Ketika pemuaian termal tidak diperhitungkan, pipa dapat bergeser, terangkat dari penyangga, atau memberikan gaya berlebih pada komponen penopang. Sebaliknya, penggunaan penyangga yang terlalu membatasi pergerakan juga dapat meningkatkan tegangan pada sistem. Oleh karena itu, konfigurasi support perlu disesuaikan dengan arah pemuaian, beban operasional, serta kebutuhan fleksibilitas pipa. 5. Deformasi dan Perubahan Alignment Pipa Pada jalur perpipaan yang panjang, pemuaian dapat menyebabkan perubahan posisi jika tidak diakomodasi dengan baik. Pipa berpotensi melengkung, bergeser, atau mengalami deformasi pada bagian tertentu. Perubahan alignment dapat memengaruhi jarak terhadap struktur bangunan, jalur perpipaan lain, dan peralatan di sekitarnya. Dalam kondisi tertentu, deformasi juga dapat meningkatkan risiko gesekan, benturan, atau kerusakan pada komponen yang berdekatan. 6. Beban Berlebih pada Peralatan yang Terhubung Pipa biasanya terhubung dengan pompa, tangki, heat exchanger, valve, dan berbagai peralatan proses. Ketika ekspansi termal menghasilkan gaya atau momen berlebih, beban tersebut dapat diteruskan ke nozzle dan sambungan peralatan. Dampaknya dapat berupa perubahan alignment, peningkatan beban pada sambungan, hingga gangguan kinerja peralatan. Karena itu, analisis fleksibilitas sistem perlu mempertimbangkan interaksi antara jalur pipa dan peralatan yang terhubung, bukan hanya kekuatan pipa secara individual. 7. Penurunan Keandalan dan Gangguan Operasional Dampak pemuaian termal pada pipa dapat berkembang menjadi masalah operasional apabila berlangsung berulang tanpa penanganan yang tepat. Kebocoran, kerusakan support, dan perubahan alignment dapat memerlukan inspeksi tambahan, perbaikan, bahkan penghentian operasi. Pada industri yang mengandalkan aliran fluida secara kontinu, gangguan tersebut berpotensi meningkatkan biaya pemeliharaan dan mengurangi ketersediaan sistem. Oleh sebab itu, pengendalian pemuaian perlu menjadi bagian dari perencanaan, inspeksi, dan pemeliharaan instalasi. Faktor yang Memengaruhi Pemuaian Termal pada Pipa Besarnya pemuaian termal tidak sama pada setiap sistem. Beberapa faktor berikut menentukan seberapa besar perubahan dimensi yang terjadi dan bagaimana pengaruhnya terhadap instalasi. Jenis Material Pipa Setiap material memiliki koefisien muai termal berbeda. Material dengan koefisien lebih tinggi cenderung mengalami perubahan panjang lebih besar pada panjang awal dan kenaikan temperatur yang sama. Pemilihan material harus mempertimbangkan temperatur operasi, tekanan, ketahanan korosi, dan sifat mekanis. Pada aplikasi industri, spesifikasi material juga perlu disesuaikan dengan standar desain yang berlaku. Panjang dan Temperatur Pipa Semakin panjang pipa, semakin besar potensi perubahan panjang totalnya. Demikian pula, kenaikan temperatur yang lebih tinggi umumnya menghasilkan pemuaian lebih besar. Hal ini perlu diperhatikan pada jalur perpipaan panjang, sistem steam, dan instalasi yang mengalami perubahan temperatur signifikan selama proses produksi. Konfigurasi dan Sistem Penyangga Pipa lurus yang panjang memiliki karakter pergerakan berbeda dibandingkan jalur yang memiliki belokan atau offset. Anchor, guide, dan support juga memengaruhi arah serta besarnya pergerakan yang dapat terjadi. Konfigurasi tersebut harus direncanakan agar pipa memiliki fleksibilitas yang cukup tanpa menimbulkan beban berlebihan pada sambungan dan peralatan. Cara Mengatasi Pemuaian Termal pada Pipa Pemuaian termal tidak dapat dihilangkan sepenuhnya, tetapi pengaruhnya dapat dikendalikan melalui desain dan pemeliharaan yang tepat. 1. Menyediakan Fleksibilitas Sistem Perpipaan Perencanaan jalur pipa dapat memanfaatkan belokan, offset, atau expansion loop untuk mengakomodasi perubahan panjang. Bentuk dan dimensinya harus ditentukan berdasarkan perhitungan
5 Penyebab Water Hammer pada Pipa dan Dampaknya.
Water hammer pada pipa adalah fenomena lonjakan tekanan yang terjadi ketika kecepatan aliran fluida berubah secara mendadak. Kondisi ini umumnya muncul saat valve ditutup terlalu cepat, pompa berhenti secara tiba-tiba, atau aliran fluida mengalami perubahan arah secara drastis. Dampaknya dapat berupa suara benturan, getaran pada instalasi, kerusakan sambungan, hingga kebocoran pada sistem perpipaan. Dalam industri, water hammer atau hydraulic shock perlu diperhatikan karena tekanan sesaat yang terbentuk dapat melampaui tekanan operasi normal. Fenomena ini tidak hanya terjadi pada instalasi air bersih, tetapi juga dapat ditemukan pada sistem perpipaan industri yang mengalirkan berbagai jenis fluida. Untuk mengurangi risiko water hammer pada pipa, diperlukan pemahaman mengenai penyebab, dampak, dan metode pencegahannya. Pemilihan komponen yang sesuai, pengaturan pengoperasian pompa, serta desain sistem perpipaan yang tepat menjadi bagian penting dalam menjaga keandalan instalasi. Apa Itu Water Hammer pada Pipa? Water hammer pada pipa adalah kondisi ketika perubahan kecepatan fluida menghasilkan gelombang tekanan transien yang merambat sepanjang sistem perpipaan. Istilah ini dikenal juga sebagai pressure surge atau hydraulic shock. Meskipun namanya mengandung kata water, fenomena serupa dapat terjadi pada sistem yang mengalirkan berbagai jenis cairan. Ketika aliran yang bergerak cepat dihentikan secara mendadak, energi kinetik fluida berubah menjadi energi tekanan. Gelombang tekanan tersebut dapat bergerak bolak-balik di sepanjang pipa dan memengaruhi valve, sambungan, pompa, serta komponen lainnya. Menurut penjelasan teknis Engineering ToolBox, perubahan kecepatan aliran akibat penutupan valve atau perubahan operasi pompa dapat menghasilkan lonjakan tekanan yang berpotensi merusak sistem. Besarnya tekanan bergantung pada perubahan kecepatan, karakteristik fluida, material dan dimensi pipa, serta waktu terjadinya perubahan aliran. Penyebab Water Hammer pada Pipa Water hammer dapat terjadi akibat kombinasi kondisi operasional dan desain sistem perpipaan. Beberapa penyebab yang perlu diperhatikan meliputi hal-hal berikut. 1. Valve Ditutup Terlalu Cepat Penutupan valve secara mendadak merupakan salah satu penyebab umum water hammer. Ketika aliran fluida dihentikan dalam waktu singkat, momentum fluida menghasilkan gelombang tekanan yang merambat melalui pipa. Risikonya bergantung pada kecepatan aliran, panjang pipa, dan waktu penutupan valve. Karena itu, prosedur pengoperasian perlu disesuaikan dengan karakteristik sistem, terutama pada instalasi dengan aliran berkecepatan tinggi. 2. Pompa Berhenti Secara Mendadak Pompa yang kehilangan daya atau mengalami penghentian mendadak dapat menyebabkan perubahan kecepatan aliran secara drastis. Pada sistem tertentu, kondisi ini memicu penurunan tekanan yang kemudian diikuti perubahan arah aliran atau lonjakan tekanan. Risiko tersebut dapat meningkat apabila instalasi tidak memiliki sistem pengendalian transien yang memadai. Oleh sebab itu, perilaku pompa ketika dinyalakan, dihentikan, atau kehilangan daya perlu dipertimbangkan dalam desain perpipaan. 3. Aliran Balik Fluida Aliran balik dapat terjadi ketika fluida bergerak berlawanan arah dari aliran normal, misalnya setelah pompa berhenti. Jika aliran balik dihentikan secara mendadak oleh valve, perubahan momentum dapat menghasilkan tekanan kejut. Pemilihan Check Valve yang sesuai dengan karakteristik aliran dan kondisi operasi dapat membantu mengendalikan aliran balik. Namun, jenis dan karakteristik penutupan valve tetap perlu dievaluasi karena penutupan yang menghentikan aliran balik secara tiba-tiba justru dapat memicu water hammer. 4. Kecepatan Aliran Terlalu Tinggi Semakin besar perubahan kecepatan fluida ketika aliran dihentikan, semakin besar pula potensi lonjakan tekanannya. Kecepatan aliran yang tinggi dapat meningkatkan risiko water hammer, terutama ketika sistem memiliki perubahan operasi yang cepat. Karena itu, diameter pipa, kapasitas pompa, kebutuhan debit, dan karakteristik fluida harus diperhitungkan secara bersamaan agar kecepatan aliran sesuai dengan desain sistem. 5. Desain dan Penyangga Pipa Kurang Memadai Panjang jalur pipa, perubahan elevasi, konfigurasi instalasi, serta kondisi penyangga dapat memengaruhi respons sistem terhadap gelombang tekanan. Penyangga yang kurang memadai dapat membuat getaran lebih mudah menimbulkan pergerakan pada pipa dan sambungannya. Selain itu, keberadaan udara yang terperangkap atau perubahan kondisi tekanan pada titik tertentu dapat memperumit respons hidraulis sistem. Karena itu, pemeriksaan desain dan kondisi instalasi penting dilakukan ketika gejala water hammer berulang. Dampak Water Hammer pada Sistem Perpipaan Water hammer bukan sekadar sumber suara benturan. Jika lonjakan tekanan cukup besar atau terjadi berulang kali, fenomena ini dapat memengaruhi integritas mekanis dan keandalan sistem. Kebocoran pada Sambungan Lonjakan tekanan dapat meningkatkan beban pada flange, gasket, sambungan mekanis, dan titik sambungan lainnya. Apabila beban melampaui kemampuan komponen atau memperburuk kondisi sambungan yang sudah lemah, kebocoran dapat terjadi. Kerusakan Pipa dan Valve Tekanan transien yang berlebihan dapat menyebabkan deformasi, retak, atau bahkan pecahnya pipa pada kondisi ekstrem. Valve dan komponen internalnya juga berpotensi mengalami kerusakan akibat benturan tekanan yang berulang. Getaran dan Suara Benturan Gejala water hammer yang umum adalah suara ketukan keras dari dalam atau sekitar instalasi pipa. Getaran tersebut dapat muncul ketika gelombang tekanan berinteraksi dengan struktur pipa dan penyangganya. Meskipun demikian, suara benturan tidak selalu membuktikan terjadinya water hammer. Pemeriksaan tekanan, kondisi pompa, dan urutan kejadian saat suara muncul diperlukan untuk memastikan penyebabnya. Gangguan Operasional Kerusakan komponen akibat water hammer dapat menyebabkan penghentian operasi, kebutuhan perbaikan, dan meningkatnya biaya pemeliharaan. Pada fasilitas industri, gangguan tersebut juga dapat memengaruhi kontinuitas proses produksi. Cara Mencegah Water Hammer pada Pipa Pencegahan water hammer perlu disesuaikan dengan penyebab dan karakteristik sistem. Langkah berikut dapat menjadi bagian dari strategi pengendalian risiko. 1. Mengatur Kecepatan Penutupan Valve Hindari menutup valve secara mendadak ketika kondisi operasional memungkinkan penutupan bertahap. Pengaturan waktu penutupan membantu mengurangi perubahan kecepatan aliran yang terlalu cepat. Pada sistem yang membutuhkan penutupan otomatis atau kondisi darurat, waktu penutupan harus ditentukan berdasarkan analisis risiko dan kebutuhan keselamatan, bukan sekadar diperlambat tanpa pertimbangan. 2. Mengendalikan Proses Start dan Stop Pompa Pengoperasian pompa perlu dirancang agar perubahan kecepatan aliran tidak menimbulkan lonjakan tekanan yang berlebihan. Penggunaan soft starter, variable frequency drive (VFD), atau sistem kontrol pompa dapat membantu pada aplikasi yang sesuai. Untuk sistem yang berisiko tinggi, analisis transien hidraulis dapat diperlukan guna menentukan strategi penghentian pompa dan perangkat proteksi yang tepat. 3. Memilih Valve Sesuai Kebutuhan Sistem Karakteristik valve memengaruhi perubahan aliran ketika komponen dibuka atau ditutup. Sebagai contoh, Ball Valve dapat digunakan untuk mengatur atau mengisolasi aliran, tetapi pengoperasiannya tetap perlu mempertimbangkan karakteristik penutupan dan kondisi sistem. Pemilihan valve sebaiknya memperhatikan ukuran, pressure rating, karakteristik aliran, jenis aktuator, dan kebutuhan operasional. Tidak ada satu jenis valve yang otomatis menghilangkan seluruh risiko water hammer. 4. Memasang Perangkat Proteksi Tekanan Pada sistem tertentu, perangkat seperti water hammer arrestor, surge tank, air vessel, atau pressure relief
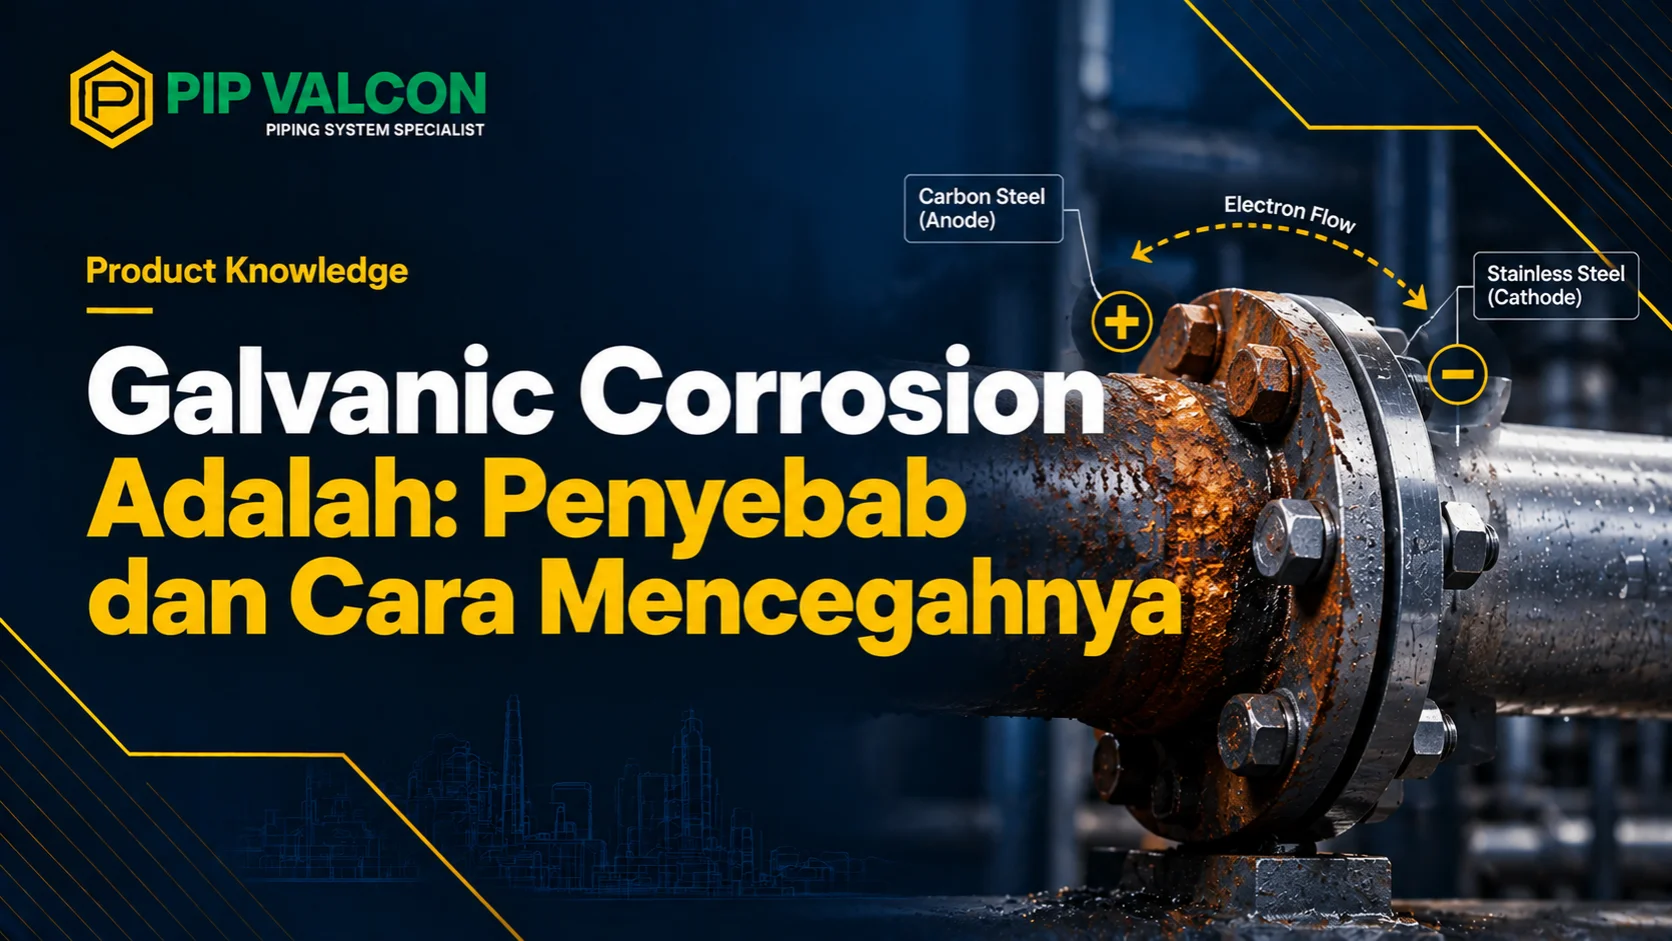
Galvanic Corrosion Adalah: Penyebab dan Cara Mencegahnya
Galvanic corrosion adalah jenis korosi elektrokimia yang terjadi ketika dua logam berbeda saling terhubung secara elektrik dan berada dalam lingkungan yang mengandung elektrolit, seperti air laut, air dengan kandungan garam, atau larutan kimia tertentu. Kondisi ini menyebabkan salah satu logam berpotensi mengalami korosi lebih cepat dibandingkan ketika tidak membentuk pasangan galvanik. Galvanic corrosion adalah masalah yang perlu diperhatikan dalam industri minyak dan gas, petrokimia, pembangkit listrik, hingga sistem perpipaan industri. Kombinasi logam yang tidak kompatibel dapat mempercepat kerusakan komponen, meningkatkan biaya pemeliharaan, dan mengurangi keandalan instalasi. Fenomena yang dikenal sebagai korosi galvanik ini tidak selalu terjadi hanya karena dua logam berbeda digunakan bersamaan. Risiko galvanic corrosion bergantung pada perbedaan potensial elektrokimia, hubungan listrik ant logam, keberadaan elektrolit, serta perbandingan luas permukaan kedua logam. Apa Itu Galvanic Corrosion? Galvanic corrosion adalah proses korosi yang terjadi ketika dua logam dengan potensial elektrokimia berbeda membentuk pasangan galvanik. Ketika keduanya terhubung secara elektrik dan terpapar elektrolit yang sama, reaksi elektrokimia dapat berlangsung sehingga logam yang lebih aktif mengalami pelarutan lebih cepat. Menurut panduan ASTM G82, Standard Guide for Development and Use of a Galvanic Series for Predicting Galvanic Corrosion Performance, galvanic series dapat digunakan untuk membantu memperkirakan perilaku korosi pasangan logam dalam lingkungan tertentu. Informasi ini berguna untuk mengevaluasi risiko korosi sebelum menentukan kombinasi material pada instalasi industri. Referensi standar dapat dilihat melalui ASTM G82. Dalam sistem perpipaan, pemilihan material tidak cukup hanya mempertimbangkan kekuatan mekanis dan harga. Kompatibilitas elektrokimia, kondisi lingkungan, temperatur, dan jenis fluida juga perlu diperhitungkan agar sambungan dapat beroperasi dengan andal. Bagaimana Proses Galvanic Corrosion Terjadi? Untuk memahami bagaimana galvanic corrosion adalah proses yang dapat mempercepat kerusakan logam, penting mengetahui peran anoda, katoda, dan elektrolit dalam reaksi elektrokimia. Ketiga unsur tersebut menjelaskan mengapa kontak antara logam tertentu dapat meningkatkan laju korosi. Terbentuknya Anoda dan Katoda Ketika dua logam berbeda terhubung dalam kondisi yang mendukung reaksi galvanik, logam yang lebih aktif cenderung bertindak sebagai anoda. Pada bagian ini, atom logam melepaskan elektron dan masuk ke lingkungan sebagai ion sehingga terjadi korosi. Sementara itu, logam yang lebih mulia cenderung bertindak sebagai katoda. Pada permukaan katoda berlangsung reaksi reduksi yang mengonsumsi elektron dari anoda. Logam katodik tidak otomatis kebal terhadap seluruh bentuk korosi, tetapi pelarutan logam anodis dapat meningkat dalam pasangan galvanik tersebut. Elektrolit Menghubungkan Reaksi Elektrolit merupakan media yang memungkinkan perpindahan ion, misalnya air laut, air yang mengandung garam terlarut, atau larutan kimia konduktif. Keberadaan elektrolit menjadi salah satu syarat penting dalam proses korosi galvanik karena membantu melengkapi rangkaian elektrokimia. Logam Anodis Mengalami Korosi Ketika rangkaian elektrokimia terbentuk, logam anodik dapat mengalami kehilangan material secara lebih cepat. Tingkat kerusakannya dipengaruhi oleh sifat kedua logam, komposisi elektrolit, temperatur, kondisi permukaan, serta perbandingan luas area katoda dan anoda. Penyebab Galvanic Corrosion Galvanic corrosion adalah bentuk korosi yang dipengaruhi oleh kombinasi material, kondisi pemasangan, dan lingkungan tempat logam digunakan. Beberapa faktor berikut perlu diperhatikan saat merancang sistem perpipaan dan menentukan spesifikasi komponen. 1. Kontak Langsung antara Dua Logam Berbeda Penggabungan dua logam dengan potensial elektrokimia berbeda dapat membentuk pasangan galvanik apabila keduanya memiliki jalur konduksi listrik. Contohnya adalah penggunaan baja karbon bersama baja tahan karat dalam lingkungan yang basah atau konduktif. Kontak tersebut perlu dievaluasi sebelum instalasi dilakukan. Material yang secara mekanis sesuai belum tentu memiliki kompatibilitas elektrokimia yang baik ketika digunakan bersama dalam lingkungan korosif. 2. Paparan Air dan Lingkungan Korosif Air laut, kelembapan tinggi, kondensasi, dan cairan yang mengandung garam dapat bertindak sebagai elektrolit. Kondisi tersebut dapat meningkatkan risiko korosi, terutama ketika pasangan logam memiliki perbedaan potensial elektrokimia yang cukup besar. Pada instalasi yang terpapar lingkungan pesisir, pemeriksaan terhadap endapan garam dan genangan air juga penting karena keduanya dapat mendukung terbentuknya kondisi korosif di sekitar sambungan. 3. Perbedaan Potensial Elektrokimia Semakin besar perbedaan potensial antara dua logam dalam lingkungan tertentu, semakin besar potensi terbentuknya arus galvanik. Namun, perbedaan potensial saja tidak cukup untuk menentukan laju korosi karena kondisi permukaan, lapisan pasif, dan karakter elektrolit turut berpengaruh. 4. Perbandingan Luas Permukaan Katoda dan Anoda Perbandingan luas permukaan kedua logam turut menentukan tingkat serangan korosi. Katoda yang luas dan anoda yang kecil dapat menyebabkan arus korosi terkonsentrasi pada area anoda yang terbatas sehingga kerusakan lokal menjadi lebih parah. 5. Pemilihan Komponen yang Tidak Kompatibel Ketidaksesuaian material pada sambungan, pengikat, atau komponen pendukung dapat meningkatkan risiko korosi. Karena itu, spesifikasi material perlu diperiksa secara menyeluruh, termasuk pada area yang sering terpapar kelembapan atau cairan konduktif. Contoh Galvanic Corrosion pada Industri Galvanic corrosion adalah risiko yang dapat ditemukan pada berbagai komponen industri, terutama ketika dua jenis logam digunakan dalam satu sistem yang terpapar elektrolit. Contoh berikut menunjukkan bagaimana korosi galvanik dapat muncul dalam aplikasi perpipaan dan sambungan industri. Stainless Steel dan Carbon Steel Sambungan antara baja tahan karat dan baja karbon perlu dievaluasi ketika terpapar air atau cairan konduktif. Dalam kondisi tertentu, baja karbon dapat bertindak sebagai anoda dan mengalami korosi lebih cepat dibandingkan baja tahan karat yang menjadi katoda. Pada aplikasi industri, pemilihan Stainless Steel Pipe perlu mempertimbangkan kondisi lingkungan, material yang terhubung, dan potensi terbentuknya pasangan galvanik. Penggunaan baja tahan karat tidak otomatis menghilangkan risiko korosi pada komponen lain yang tersambung dengannya. Sambungan Flange dengan Material Berbeda Sambungan flange yang menggabungkan dua komponen dengan material berbeda dapat menghadapi risiko korosi galvanik apabila tersedia jalur konduksi listrik dan elektrolit. Kondisi ini perlu dievaluasi pada sistem yang terpapar air laut, kondensasi, maupun cairan proses konduktif. Selain kompatibilitas material, kondisi permukaan sambungan, pemilihan gasket, dan metode pemasangan juga perlu diperhatikan. Perencanaan yang tepat membantu mengurangi risiko kebocoran maupun kerusakan akibat korosi pada area sambungan. Baut dan Mur pada Sambungan Logam Baut atau mur dengan material berbeda dari komponen utama dapat membentuk pasangan galvanik ketika terkena kelembapan. Contohnya, pengikat baja karbon pada komponen baja tahan karat dapat mengalami korosi dalam kondisi tertentu, terutama jika area anodik kecil dibandingkan permukaan katodik. Karena itu, pemilihan Fasteners harus mempertimbangkan kompatibilitas material, kekuatan mekanis, kondisi lingkungan, dan kebutuhan isolasi listrik. Pemeriksaan pada area pengikat juga membantu mendeteksi korosi lokal sebelum memengaruhi integritas sambungan. Pipa Baja Karbon di Lingkungan Basah Pipa baja karbon yang terhubung dengan logam lebih mulia dapat mengalami korosi galvanik
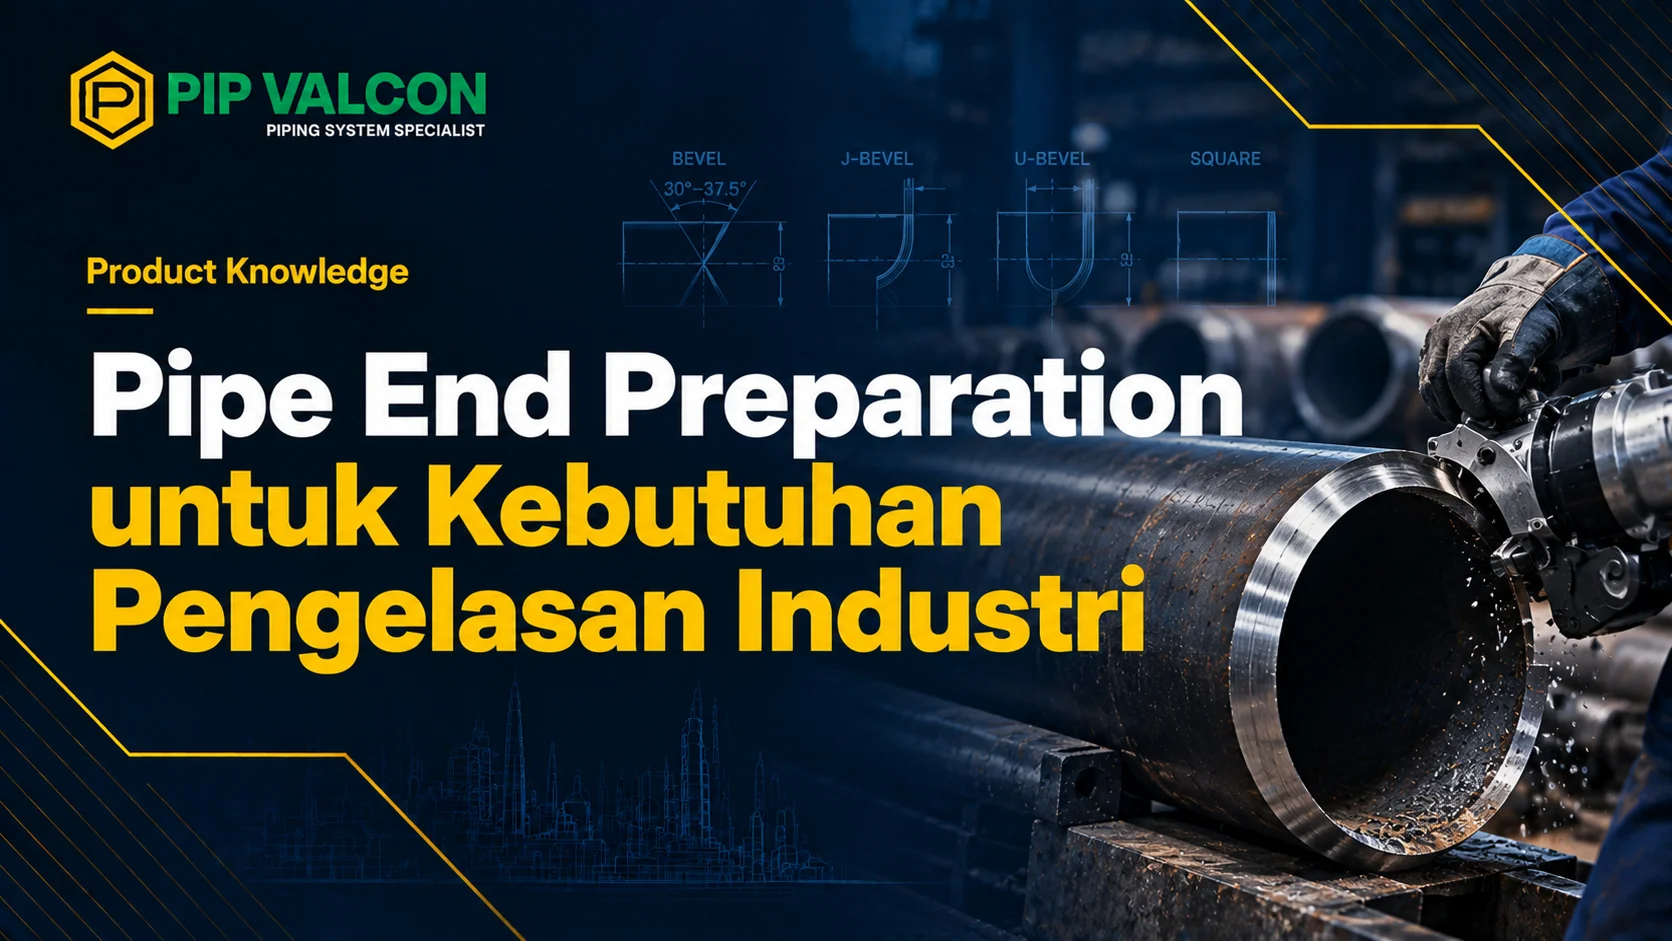
Pipe End Preparation untuk Pengelasan Industri
Pipe end preparation adalah proses menyiapkan ujung pipa sebelum dilakukan pengelasan agar sambungan dapat terbentuk sesuai geometri dan spesifikasi yang ditentukan. Proses ini dapat mencakup pemotongan, pembentukan bevel, perataan permukaan, pembersihan, serta pemeriksaan dimensi ujung pipa. Dalam sistem perpipaan industri, persiapan yang tepat membantu menghasilkan kondisi sambungan yang mendukung penetrasi las dan kesesuaian antar komponen. Pipe end preparation for welding banyak diterapkan pada proyek oil and gas, petrokimia, pembangkit listrik, manufaktur, dan instalasi process piping. Kualitas persiapan ujung pipa perlu diperhatikan karena ketidaksesuaian bevel, celah sambungan, atau kondisi permukaan dapat meningkatkan risiko cacat pengelasan dan pekerjaan ulang. Karena itu, proses ini perlu disesuaikan dengan material pipa, ketebalan dinding, metode pengelasan, serta spesifikasi proyek. Pada tahap pengadaan, Seamless Steel Pipe juga perlu dipastikan memiliki dimensi dan spesifikasi yang sesuai dengan kebutuhan sambungan yang akan dibuat. Apa Itu Pipe End Preparation? Pipe end preparation merupakan tahapan fabrikasi untuk membentuk ujung pipa sesuai kebutuhan sambungan. Pada sambungan butt weld, dua ujung komponen dipertemukan dan dilas sehingga membentuk sambungan pada bagian ujungnya. Agar proses tersebut berjalan sesuai prosedur, bentuk dan kondisi kedua ujung harus memenuhi persyaratan yang ditentukan. Salah satu acuan teknis yang relevan adalah ASME B16.25 – Buttwelding Ends. Standar ini membahas persiapan ujung komponen perpipaan untuk butt welding, termasuk geometri bevel, pembentukan bagian dalam dan luar komponen berdinding tebal, serta dimensi dan toleransi tertentu. Dalam praktiknya, bentuk ujung pipa tidak selalu sama. Sebagian sambungan memerlukan bevel untuk membentuk alur las, sedangkan aplikasi lain dapat menggunakan ujung rata atau konfigurasi khusus sesuai desain sambungan. Oleh sebab itu, pipe end preparation tidak boleh dilakukan hanya berdasarkan kebiasaan operator, tetapi perlu mengacu pada gambar teknik dan Welding Procedure Specification (WPS) yang berlaku. Fungsi Pipe End Preparation pada Sistem Perpipaan Persiapan ujung pipa memiliki peran penting dalam proses fabrikasi dan pengelasan. Bentuk ujung yang sesuai membantu memastikan sambungan dapat dirakit dan dilas berdasarkan prosedur yang telah ditetapkan. 1. Membantu Menghasilkan Penetrasi Las yang Sesuai Bevel membentuk ruang di antara kedua ujung komponen agar proses pengelasan dapat menjangkau bagian akar sambungan. Geometri yang sesuai dengan WPS membantu mendukung pembentukan akar las dan fusi pada area sambungan. 2. Memastikan Kesesuaian Antarujung Pipa Kedua ujung pipa perlu memiliki kesesuaian dimensi, posisi, dan ketebalan yang memadai. Persiapan yang tepat membantu mengurangi ketidaksejajaran atau misalignment ketika komponen dipertemukan sebelum pengelasan. 3. Mengurangi Risiko Cacat Pengelasan Bevel yang tidak sesuai, permukaan yang terkontaminasi, dan celah akar yang tidak terkendali dapat meningkatkan risiko masalah seperti incomplete penetration atau lack of fusion. Pipe end preparation yang terkontrol membantu mengurangi risiko tersebut, meskipun kualitas akhir tetap bergantung pada keseluruhan prosedur pengelasan dan inspeksi. 4. Mendukung Efisiensi Fabrikasi Ujung pipa yang telah disiapkan sesuai spesifikasi memudahkan proses fit-up dan membantu mengurangi penyesuaian ulang di lapangan. Hal ini dapat menghemat waktu fabrikasi sekaligus mengurangi potensi pekerjaan ulang. Jenis Pipe End Preparation Jenis persiapan ujung pipa ditentukan oleh metode penyambungan, material, ketebalan dinding, dan desain sistem. Beberapa konfigurasi yang umum dijumpai meliputi berikut ini. Beveled End Beveled end adalah ujung pipa yang dibentuk dengan sudut tertentu. Bevel menciptakan alur ketika dua komponen dipertemukan sehingga tersedia ruang untuk proses pengelasan. Konfigurasi ini banyak digunakan pada sambungan butt weld di industri minyak dan gas, petrokimia, serta pembangkit listrik. Sudut bevel, root face, dan bentuk alur harus mengikuti standar serta WPS yang berlaku. Plain End Plain end merupakan ujung pipa yang dipotong rata tanpa bevel pengelasan. Jenis ini dapat digunakan pada konfigurasi sambungan tertentu, seperti socket weld atau sistem mekanis yang memang dirancang untuk ujung rata. Namun, plain end tidak otomatis sesuai untuk semua sambungan. Jika proyek mensyaratkan butt welding dengan bevel tertentu, ujung pipa perlu dipersiapkan sesuai ketentuan tersebut. Square Cut End Square cut end adalah ujung yang dipotong tegak lurus terhadap sumbu pipa. Bentuk ini menghasilkan permukaan ujung yang rata tanpa sudut bevel. Square cut dapat digunakan pada aplikasi tertentu sesuai desain sambungan. Untuk pengelasan, kebutuhan bevel selanjutnya ditentukan oleh ketebalan material, jenis sambungan, dan prosedur yang disetujui. Compound Bevel Compound bevel memiliki lebih dari satu perubahan sudut pada penampang ujung komponen. Konfigurasi ini dapat digunakan pada komponen berdinding tebal ketika desain sambungan memerlukan bentuk alur tertentu. Geometri compound bevel perlu mengikuti gambar teknik atau standar yang berlaku. Tujuannya bukan sekadar memperlebar alur, tetapi memastikan persiapan ujung sesuai dengan kebutuhan pengelasan. Parameter Penting dalam Pipe End Preparation Keberhasilan pipe end preparation tidak hanya ditentukan oleh bentuk ujung pipa. Beberapa dimensi dan kondisi permukaan juga perlu diperiksa sebelum proses fit-up dan pengelasan dilakukan. 1. Bevel Angle Bevel angle adalah sudut permukaan miring yang dibentuk pada ujung komponen. Sudut ini memengaruhi bentuk alur las dan ruang yang tersedia bagi proses pengelasan. Nilainya harus mengikuti standar atau WPS, bukan ditentukan secara sembarangan. 2. Root Face Root face atau land merupakan bagian kecil di ujung akar sambungan yang tidak dibentuk menjadi bevel. Dimensi ini membantu mengendalikan kondisi akar saat pengelasan. Root face yang terlalu besar atau terlalu kecil dapat memengaruhi pembentukan akar las. 3. Root Gap Root gap adalah jarak antara kedua ujung komponen sebelum dilas. Celah tersebut perlu dikendalikan agar sesuai dengan prosedur pengelasan. Celah yang terlalu sempit atau terlalu lebar dapat memengaruhi penetrasi dan pembentukan weld bead. 4. Wall Thickness Ketebalan dinding pipa memengaruhi kebutuhan geometri sambungan dan persiapan permukaan. Pipa berdinding lebih tebal mungkin membutuhkan bentuk bevel yang berbeda dari pipa berdinding tipis. 5. Surface Condition Permukaan ujung pipa harus diperiksa untuk memastikan tidak terdapat kontaminan yang dapat mengganggu pengelasan. Karat, minyak, air, cat, dan sisa material pemotongan perlu ditangani sesuai prosedur pembersihan yang berlaku. Pada Welded Steel Pipe, pemeriksaan dimensi dan kondisi ujung juga perlu memperhatikan spesifikasi produk serta persyaratan fabrikasi proyek. Proses Pipe End Preparation Sebelum Pengelasan Tahapan persiapan ujung pipa perlu dilakukan secara sistematis agar hasilnya konsisten. Urutan pekerjaan dapat berbeda sesuai metode fabrikasi, tetapi secara umum mencakup langkah-langkah berikut. Memeriksa gambar teknik dan WPS. Pastikan jenis sambungan, material, ketebalan, bevel, serta toleransi yang disyaratkan sudah diketahui. Mengukur dan menandai pipa. Tentukan panjang potong dan posisi ujung yang akan dipersiapkan agar sesuai dengan kebutuhan instalasi. Melakukan pemotongan. Gunakan metode pemotongan yang sesuai dengan material, ketebalan, dan