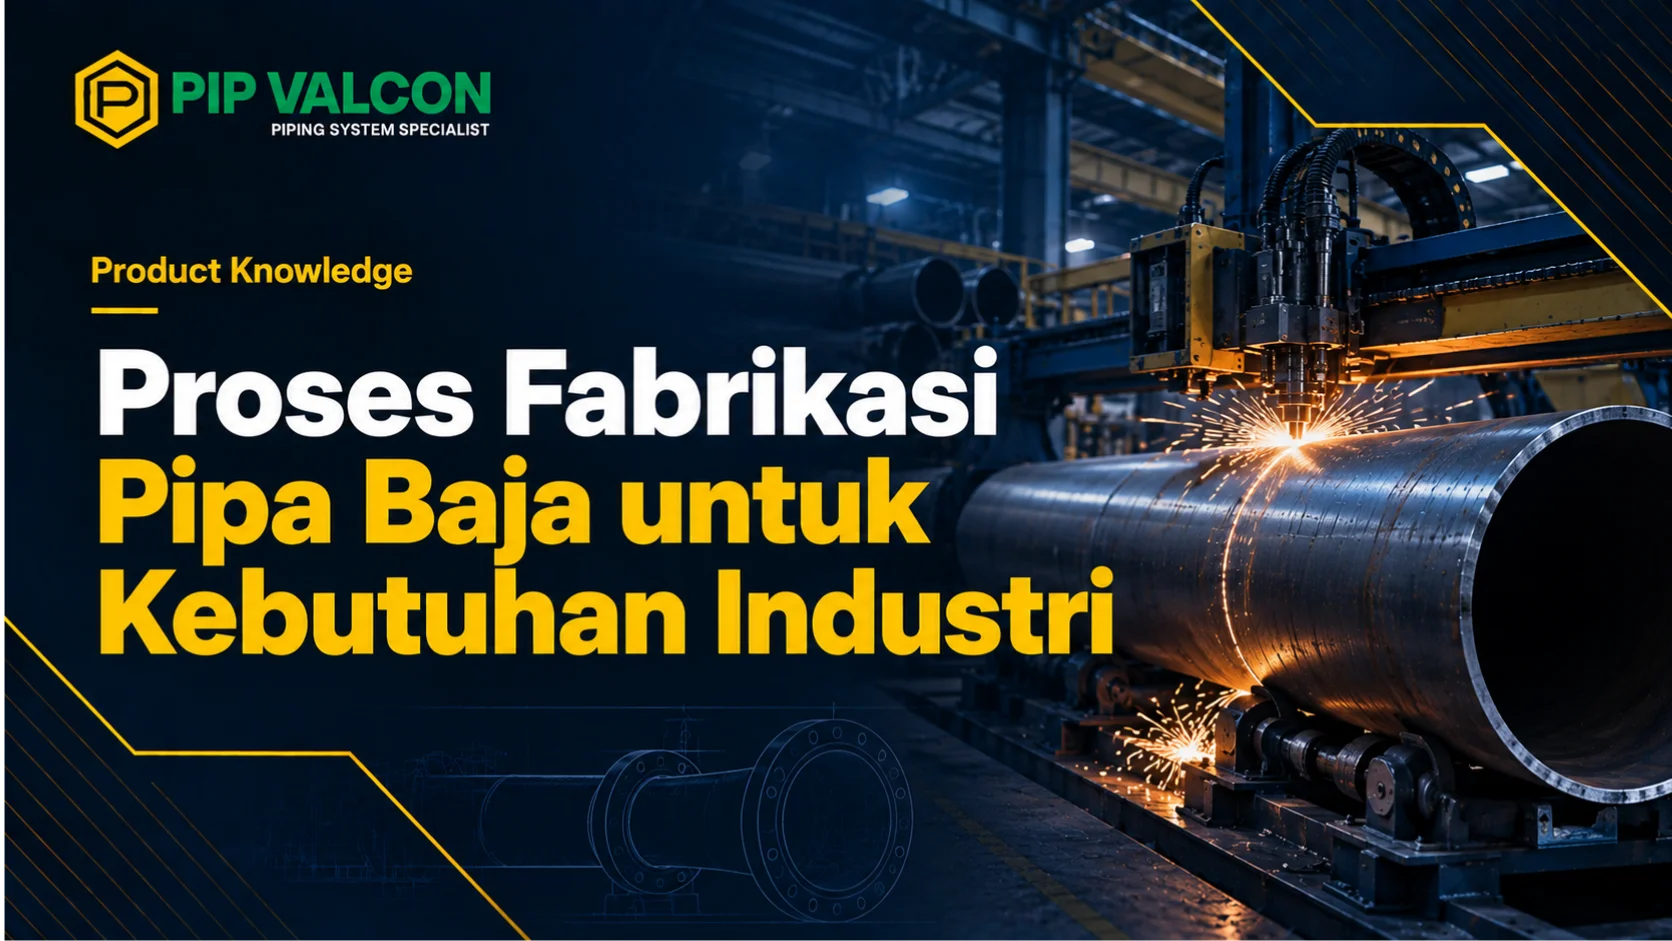
Proses fabrikasi pipa baja merupakan serangkaian tahapan untuk menyiapkan, membentuk, menyambung, dan memeriksa komponen perpipaan agar sesuai dengan spesifikasi desain serta kebutuhan operasional industri. Pengerjaannya dapat mencakup pemotongan material, persiapan ujung pipa, pembentukan, pengelasan, hingga pemeriksaan kualitas sebelum pipa dipasang atau digunakan.
Dalam industri minyak dan gas, petrokimia, pembangkit listrik, manufaktur, serta pengolahan air, proses fabrikasi pipa baja perlu memperhatikan ukuran, ketebalan dinding, jenis material, tekanan operasi, dan temperatur kerja. Setiap parameter tersebut memengaruhi kesesuaian komponen terhadap sistem yang dirancang.
Pelaksanaan proses fabrikasi pipa baja yang tepat juga membantu mengurangi kesalahan dimensi, ketidaksesuaian sambungan, dan pengerjaan ulang. Karena itu, perencanaan, pengendalian kualitas, dan dokumentasi harus menjadi bagian dari pekerjaan sejak tahap awal hingga komponen siap dipasang.
Apa Itu Fabrikasi Pipa Baja?
Fabrikasi pipa baja adalah proses pengerjaan material menjadi komponen atau rangkaian perpipaan berdasarkan gambar teknik, spesifikasi material, dan kebutuhan instalasi. Pengerjaan dapat dilakukan di workshop maupun di lokasi proyek, bergantung pada ukuran pipa, kompleksitas sistem, serta kondisi pemasangan.
Secara umum, proses fabrikasi pipa baja melibatkan aktivitas pengukuran, pemotongan, persiapan sambungan, pengelasan, dan inspeksi. Pada proyek tertentu, pengerjaan juga dapat mencakup pembengkokan, perlakuan panas, serta pelapisan permukaan apabila dipersyaratkan.
Setiap tahapan harus mengikuti dokumen desain dan standar yang relevan. Sebagai contoh, ASME B31.3 digunakan untuk sistem perpipaan proses (process piping) di berbagai fasilitas industri. Standar yang berlaku tetap bergantung pada jenis sistem, ketentuan kontrak, dan persyaratan engineering proyek.
Tahapan Proses Fabrikasi Pipa Baja
Tahapan proses fabrikasi pipa baja dapat berbeda sesuai kebutuhan proyek, jenis material, dan kompleksitas sistem. Namun, terdapat beberapa langkah utama yang umum diterapkan untuk memastikan pengerjaan berlangsung secara terstruktur dan hasilnya memenuhi spesifikasi.
1. Pemeriksaan Gambar Teknik dan Spesifikasi
Tahap pertama dalam proses fabrikasi pipa baja adalah mempelajari gambar isometrik, gambar kerja, spesifikasi material, serta dokumen teknis lainnya. Informasi tersebut digunakan untuk menentukan dimensi, panjang potongan, posisi sambungan, dan kebutuhan komponen.
Beberapa hal yang perlu diperiksa meliputi:
- Diameter nominal dan ketebalan dinding pipa.
- Panjang potongan serta toleransi dimensi.
- Jenis material dan spesifikasi yang disyaratkan.
- Lokasi sambungan las dan konfigurasi sambungan.
- Persyaratan inspeksi serta pengujian.
Pemeriksaan awal membantu mengurangi kesalahan pengukuran, pemotongan ulang, dan ketidaksesuaian material. Jika ditemukan perbedaan antara gambar kerja dan kondisi lapangan, klarifikasi teknis perlu dilakukan sebelum pekerjaan dilanjutkan.
2. Pemilihan dan Pemeriksaan Material
Setelah gambar teknik dipahami, material disiapkan berdasarkan spesifikasi proyek. Pemilihan material mempertimbangkan kondisi operasi, karakteristik fluida, tekanan, temperatur, serta potensi korosi.
Material yang diterima perlu diperiksa untuk memastikan identitas, dimensi, kondisi fisik, dan dokumen pendukungnya sesuai dengan persyaratan. Pemeriksaan dapat mencakup sertifikat material (material certificate), penandaan produk, serta identifikasi nomor heat apabila diwajibkan oleh prosedur proyek.
Dalam proses fabrikasi pipa baja, pemilihan jenis pipa harus mengacu pada kebutuhan desain, bukan hanya ketersediaan material. Sebagai contoh, Seamless Steel Pipe dapat dipertimbangkan ketika proyek mensyaratkan konstruksi tanpa sambungan las memanjang. Keputusan akhir tetap perlu mempertimbangkan spesifikasi teknis dan kondisi operasi.
3. Pengukuran dan Pemotongan Pipa
Pengukuran dilakukan berdasarkan dimensi pada gambar kerja. Setelah titik potong ditentukan, material dipotong menggunakan metode yang sesuai dengan jenis material, ketebalan dinding, toleransi, dan peralatan yang tersedia.
Metode pemotongan dapat menggunakan gergaji mekanis, pemotongan abrasif, atau proses termal apabila diizinkan oleh spesifikasi pengerjaan. Pemilihan metode harus mempertimbangkan kualitas permukaan potong dan potensi perubahan kondisi material akibat panas.
Setelah pemotongan pipa baja selesai, panjang dan kondisi ujung pipa diperiksa kembali. Permukaan yang kasar, tidak rata, atau mengalami kerusakan perlu diperbaiki sebelum masuk ke tahap berikutnya. Ketepatan pemotongan sangat penting karena kesalahan dimensi dapat memengaruhi posisi sambungan dan proses perakitan.
4. Persiapan Ujung dan Pembentukan Pipa
Tahap berikutnya adalah mempersiapkan ujung pipa agar sesuai dengan konfigurasi sambungan. Untuk sambungan las tumpul (butt weld), ujung pipa dapat dibuat bevel berdasarkan sudut, root face, dan root opening yang ditetapkan dalam prosedur pengelasan.
Selain persiapan ujung, beberapa proyek membutuhkan pembentukan atau pembengkokan pipa untuk menyesuaikan jalur perpipaan dengan tata letak fasilitas. Pengerjaan ini harus memperhatikan radius tekuk, ketebalan dinding, dan batas deformasi yang diizinkan.
Setiap hasil pembentukan perlu diperiksa agar tidak terjadi penyok, retak, atau perubahan dimensi yang melampaui toleransi. Permukaan sambungan juga harus dibersihkan dari minyak, karat, kelembapan, dan kontaminan lain yang dapat mengganggu kualitas pengelasan.
5. Fit-Up dan Penyambungan Pipa
Fit-up merupakan proses menyelaraskan dua bagian pipa sebelum pengelasan. Pada tahap ini, teknisi memeriksa kesesuaian posisi, celah akar sambungan, kelurusan, dan konfigurasi sambungan berdasarkan prosedur yang berlaku.
Setelah posisi sesuai, komponen dapat ditahan menggunakan alat bantu atau tack weld sesuai prosedur. Pengelasan utama kemudian dilakukan oleh personel berkualifikasi menggunakan metode dan parameter yang telah ditetapkan.
Metode pengelasan yang umum digunakan dalam proses fabrikasi pipa baja antara lain:
- SMAW (Shielded Metal Arc Welding): menggunakan elektroda terbungkus dan banyak digunakan pada pekerjaan fabrikasi maupun instalasi lapangan.
- GTAW (Gas Tungsten Arc Welding): menggunakan elektroda tungsten dan sering dipilih untuk pekerjaan yang membutuhkan kontrol tinggi terhadap kualitas sambungan.
- GMAW (Gas Metal Arc Welding): menggunakan kawat elektroda kontinu dengan gas pelindung dan dapat mendukung produktivitas pada kondisi yang sesuai.
- FCAW (Flux-Cored Arc Welding): menggunakan kawat berinti fluks untuk berbagai aplikasi sesuai material dan prosedur.
Metode yang digunakan harus mengikuti Welding Procedure Specification (WPS), kualifikasi personel, jenis material, serta persyaratan proyek. Kualitas sambungan tidak hanya dinilai dari tampilan hasil las, tetapi juga dari kesesuaian prosedur dan hasil pemeriksaan.
6. Pemeriksaan dan Pengujian Hasil Fabrikasi
Setelah pengerjaan selesai, hasil fabrikasi diperiksa untuk memastikan kesesuaiannya terhadap spesifikasi. Inspeksi dapat dilakukan selama proses pengerjaan maupun setelah sambungan selesai dilas.
Beberapa metode pemeriksaan yang umum meliputi:
- Visual Testing (VT): memeriksa tampilan las, kondisi permukaan, dan indikasi cacat yang dapat diamati secara visual.
- Penetrant Testing (PT): membantu mendeteksi indikasi cacat yang terbuka ke permukaan pada material yang sesuai.
- Magnetic Particle Testing (MT): digunakan untuk mendeteksi diskontinuitas permukaan atau dekat permukaan pada material feromagnetik.
- Radiographic Testing (RT): menggunakan radiasi untuk mengevaluasi kondisi internal sambungan sesuai prosedur.
- Ultrasonic Testing (UT): memanfaatkan gelombang ultrasonik untuk memeriksa diskontinuitas internal sesuai metode yang digunakan.
Tidak semua sambungan harus menjalani seluruh metode tersebut. Jenis, cakupan, dan kriteria penerimaan inspeksi ditentukan berdasarkan kode, spesifikasi proyek, tingkat risiko, serta prosedur pemeriksaan yang disetujui.
Pengujian tekanan, seperti hydrostatic test atau pneumatic test, juga dapat disyaratkan untuk sistem tertentu. Pelaksanaannya harus mengikuti prosedur keselamatan dan ketentuan desain yang berlaku. Pemeriksaan ini membantu memastikan sistem memenuhi persyaratan sebelum digunakan.
7. Finishing dan Persiapan Instalasi
Tahap akhir proses fabrikasi pipa baja mencakup pembersihan, perbaikan permukaan jika diperlukan, identifikasi komponen, serta persiapan pengiriman atau instalasi. Apabila dipersyaratkan, pipa dapat menjalani perlakuan permukaan dan pelapisan untuk membantu melindungi material dari korosi.
Sebelum dikirim, hasil fabrikasi perlu diperiksa kembali berdasarkan gambar kerja, dimensi, identifikasi material, dan kelengkapan dokumentasi. Komponen yang telah lolos pemeriksaan kemudian disiapkan untuk dirakit dan dipasang sesuai rencana instalasi.
Pada tahap perakitan, pemilihan Pipe Fittings perlu mengikuti ukuran, material, konfigurasi sambungan, dan persyaratan teknis proyek agar setiap komponen dapat terintegrasi dengan sistem perpipaan.
Faktor yang Memengaruhi Kualitas Fabrikasi Pipa Baja
Kualitas hasil fabrikasi dipengaruhi oleh kombinasi faktor teknis dan pelaksanaan. Karena itu, pengendalian kualitas perlu diterapkan sejak material diterima hingga produk siap dipasang.
1. Kualitas dan Kesesuaian Material
Material harus memenuhi spesifikasi yang ditentukan untuk kondisi operasi. Ketidaksesuaian grade, ketebalan, atau karakteristik material dapat memengaruhi kekuatan, ketahanan korosi, dan keandalan sistem.
2. Ketepatan Dimensi
Kesalahan pengukuran atau pemotongan dapat menyebabkan ketidaksesuaian saat perakitan. Pengukuran berulang pada titik-titik penting membantu mengurangi risiko pengerjaan ulang.
3. Prosedur Pengelasan
Parameter pengelasan, persiapan sambungan, urutan pengerjaan, dan kompetensi welder memengaruhi kualitas sambungan. Prosedur yang tepat membantu mengendalikan cacat serta menjaga konsistensi hasil.
4. Pelaksanaan Inspeksi
Inspeksi yang dilakukan sesuai tahapan memungkinkan ketidaksesuaian diketahui lebih awal. Dokumentasi hasil pemeriksaan juga membantu memastikan bahwa persyaratan penerimaan telah dipenuhi.
5. Kondisi Lingkungan Kerja
Kelembapan, angin, temperatur, kebersihan area, dan akses kerja dapat memengaruhi proses fabrikasi, khususnya pengelasan. Kondisi tersebut perlu dikendalikan sesuai prosedur agar tidak menurunkan kualitas hasil.
Kesalahan yang Perlu Dihindari dalam Fabrikasi Pipa Baja
Kesalahan selama fabrikasi dapat meningkatkan biaya pengerjaan, menyebabkan keterlambatan proyek, atau menimbulkan risiko kegagalan sambungan. Oleh sebab itu, setiap tahapan perlu mengikuti prosedur dan spesifikasi yang telah ditetapkan.
Beberapa kesalahan yang perlu dihindari antara lain:
- Menggunakan material yang tidak sesuai dengan spesifikasi desain.
- Mengabaikan toleransi dimensi saat pemotongan dan fit-up.
- Tidak membersihkan permukaan sambungan sebelum pengelasan.
- Melakukan pengelasan tanpa prosedur yang sesuai.
- Melewatkan inspeksi yang diwajibkan oleh proyek.
- Mengabaikan identifikasi material dan dokumentasi hasil fabrikasi.
Pencegahan dapat dilakukan melalui pemeriksaan dokumen, pengendalian material, penerapan prosedur kerja, dan pengawasan kualitas secara konsisten. Dengan demikian, proses fabrikasi pipa baja dapat berlangsung lebih terkontrol dan potensi pengerjaan ulang dapat dikurangi tanpa mengabaikan aspek keselamatan.
Penuhi Kebutuhan Material Perpipaan Industri Bersama PIP Valcon
Keberhasilan proses fabrikasi pipa baja tidak hanya ditentukan oleh keterampilan pengerjaan, tetapi juga oleh kesesuaian material, komponen sambungan, dan spesifikasi desain. Setiap bagian perlu dipilih berdasarkan kebutuhan tekanan, temperatur, jenis fluida, serta standar yang berlaku agar dapat bekerja sebagai satu sistem yang andal.
Selain memperhatikan tahapan pengerjaan, pemilihan material dan komponen perpipaan juga perlu disesuaikan dengan kebutuhan proyek. Ketepatan spesifikasi membantu mendukung proses perakitan dan menjaga keandalan sistem setelah beroperasi.
Untuk memenuhi kebutuhan komponen perpipaan industri, Anda dapat mengunjungi website PIP Valcon dan berkonsultasi mengenai spesifikasi produk yang sesuai dengan kebutuhan proyek Untuk kebutuhan produk atau konsultasi lebih lanjut, Anda juga dapat menghubungi WhatsApp kami agar bisa berkonsultasi dengan product expert kami +62 812-2777-2777.
FAQ tentang Proses Fabrikasi Pipa Baja
Apa saja tahapan proses fabrikasi pipa baja?
Tahapannya umumnya mencakup pemeriksaan gambar teknik, pemilihan material, pengukuran, pemotongan, persiapan ujung pipa, fit-up, pengelasan, inspeksi, serta finishing. Urutan dan cakupannya dapat berbeda sesuai kebutuhan proyek.
Apa metode pengelasan yang umum digunakan untuk pipa baja?
Metode yang umum meliputi SMAW, GTAW, GMAW, dan FCAW. Pemilihannya bergantung pada jenis material, ketebalan, posisi pengelasan, kebutuhan kualitas, serta prosedur yang disetujui.
Mengapa inspeksi diperlukan setelah fabrikasi pipa baja?
Inspeksi membantu memastikan dimensi dan sambungan memenuhi persyaratan teknis. Pemeriksaan juga dapat mengidentifikasi indikasi cacat sebelum komponen digunakan atau dipasang pada sistem perpipaan.
Standar apa yang digunakan dalam fabrikasi pipa baja?
Standar yang digunakan bergantung pada aplikasi. ASME B31.3, misalnya, digunakan untuk process piping. Proyek tertentu dapat menerapkan standar atau kode lain sesuai jenis sistem, material, dan persyaratan desain.
Apa perbedaan fabrikasi pipa dan instalasi pipa?
Fabrikasi berfokus pada pengerjaan material menjadi komponen sesuai gambar dan spesifikasi. Instalasi merupakan proses pemasangan, penyelarasan, dan penyambungan komponen tersebut di lokasi agar membentuk sistem perpipaan yang dirancang.